
 Control Techniques
 Estun Automation
 CODESYS
 Crevis
 Nexcom / Nexcobot
 Leroy-Somer
 Servo Sistemleri
 AC Sürücü + Motor
 DC Sürücüler
 Akıllı PLC
 Panel PC / IPC
 Uzak I/O
Kamera ile Ölçüm ve Boyut Kontrolü
Hazırlayan: ONX Control mühendislik ekibi · Son güncelleme:
Kısa tanım
Kamera ile ölçüm, parçanın boyunu, çapını, yüksekliğini, delik konumlarını ya da profil kesitini temas etmeden, kalibre edilmiş bir kamera görüntüsünden ölçen ve sonucu tolerans sınırlarıyla karşılaştıran kontrol yöntemidir. Ölçümü kenarlar belirler; yapay zekâ ise parçanın ve ölçülecek özelliklerin görüntüde güvenilir biçimde bulunmasını sağlar. ONX Control bu sistemi edge YZ bilgisayarı, GigE kamera, uygun lens ve aydınlatmayla kurar; ölçüm her parça için kaydedilir, tolerans dışı parça ayrılır.
Nasıl çalışır?
Ölçümde doğruluğu belirleyen zincir şudur: aydınlatma, optik, çözünürlük ve kalibrasyon. Arka aydınlatma parçanın siluetini keskin verir ve dış ölçülerde en güvenilir yöntemdir; yüzeydeki özellikler için ön ışık kullanılır. Kamera ve lens, parçanın tamamını ya da ölçülecek bölgeyi istenen mm/piksel çözünürlükte görecek şekilde seçilir; perspektif hatasının kritik olduğu yerlerde telesentrik lens tercih edilir.
Kalibrasyonla görüntüdeki piksel, gerçek dünyadaki milimetreye çevrilir: bilinen ölçülü bir kalibrasyon plakası farklı konumlarda görüntülenir, lens bozulması ve ölçek hesaplanır. Ölçüm, kenarların piksel altı (sub-pixel) hassasiyetle bulunmasıyla yapılır; sıcaklık ya da mekanik değişime karşı belirli aralıklarla referans parçayla doğrulanır.
Yapay zekânın rolü ölçümü yapmak değil, nereyi ölçeceğini güvenilir biçimde bulmaktır: parçanın görüntüde nerede ve hangi yönde durduğunu, ölçülecek deliği, köşeyi ya da kesit bölgesini, değişken ışık ve yüzey koşullarında da bulur. Ölçüm sonucu tolerans sınırlarıyla karşılaştırılır; sonuç PLC'ye gider ve her parça için kaydedilir, eğilim izlenerek tolerans dışına çıkmadan önce uyarı verilebilir.
Yükseklik gibi kameraya dik ölçüler tek bir düz görüntüden okunamaz; bunun için lazer çizgi üçgenlemesi kullanılır. Ürünün üzerine bir lazer çizgisi düşürülür, kamera bu çizgiyi açılı olarak görür; çizginin görüntüdeki kayması kalibrasyonla milimetre cinsinden yüksekliğe çevrilir. Beton parke taşı hatlarında palet presten çıkarken çizgi her sıradaki ürünlerin üzerinden geçer ve her ürünün yüksekliği ölçülür. Amaç ürünü standardın izin verdiği en düşük yüksekliğe yakın ve tutarlı üretmek, sapmayı pres ayarı bozulduğu anda görmektir; ölçümler palet numarasıyla kaydedilir ve operatöre anlık gösterilir.
-
1
Kalibrasyon
Kalibrasyon plakasıyla piksel → mm dönüşümü ve lens bozulması hesaplanır.
-
2
Parça ve özellik bulma
Model parçayı ve ölçülecek kenar, delik ya da kesit bölgesini bulur.
-
3
Ölçüm
Kenarlar piksel altı hassasiyetle bulunur; boy, çap, mesafe ve açı hesaplanır.
-
4
Tolerans ve kayıt
Ölçüm tolerans sınırlarıyla karşılaştırılır; OK/NOK PLC'ye gider, her parça kaydedilir.
Kritik parametreler
| Parametre | Neden önemli? | Değer |
|---|---|---|
| Ölçülecek boyut ve tolerans | İstenen ölçüm belirsizliğini ve dolayısıyla görüş alanı ile çözünürlüğü belirler. | Proje bazında belirlenir |
| Görüş alanı | Parçanın tamamı mı, yalnızca bir bölgesi mi; büyük parçalarda birden fazla kamera ya da hareketli tarama gerekir. | Proje bazında belirlenir |
| Parça hareketi | Parça duruyor mu, akıyor mu; pozlama süresini, flaş ihtiyacını ve kamera tipini belirler. | Proje bazında belirlenir |
| Yüzey ve kenar kalitesi | Parlak, çapaklı ya da yuvarlatılmış kenarlar ışık seçimini ve ölçüm yöntemini belirler. | Proje bazında belirlenir |
| Ortam sıcaklığı ve titreşim | Kalibrasyonun ne sıklıkla doğrulanacağını ve kamera montajının nasıl yapılacağını belirler. | Proje bazında belirlenir |
Ulaşılabilir ölçüm belirsizliği parçaya, optiğe ve ortama bağlıdır; referans parçalarınızla yapılan tekrarlanabilirlik testinde belirlenir. Sayfada genel bir hassasiyet vaadi vermiyoruz.
ONX mimarisi
Kamera görüntüsü GigE ile edge YZ bilgisayarına gelir. Parça ve özellik bulma modeli GPU'da çalışır, kenar bulma ve ölçüm OpenCV tabanlı algoritmalarla yapılır. Sonuç ve ölçüm değerleri Modbus TCP ya da OPC UA ile PLC'ye, OK/NOK sinyali gerekirse doğrudan dijital çıkışa gider.
Stoktaki Crevis MG-A121L-9 (4024 × 3036, 1,85 µm piksel) yüksek çözünürlüğü sayesinde geniş bir alanı ince ölçekle görmeye uygundur; rolling shutter olduğu için ölçüm parça dururken ya da Global Reset modunda flaşla yapılır. Stoktaki V1628-MPY 12 MP lens bu çözünürlükle uyumludur; perspektifin kritik olduğu ölçümlerde telesentrik optik ayrıca seçilir.
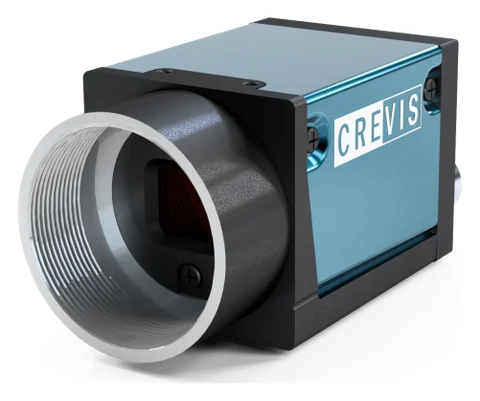
GigE endüstriyel kamera ve optik
Crevis MG serisi GigE Vision kameralar ve 12 MP lensler. Çözünürlük, sensör tipi (rolling ya da global shutter), lens ve aydınlatma, en küçük hata ve hat hızına göre seçilir. Stoktaki MG-A121L-9 (Sony STARVIS IMX226, rolling shutter + Global Reset) ve MG-A121K-9 (Sony Pregius IMX304, global shutter) PoE ile tek kablodan beslenir ve harici tetik girişiyle enkoder ya da fotoselden tetiklenir.
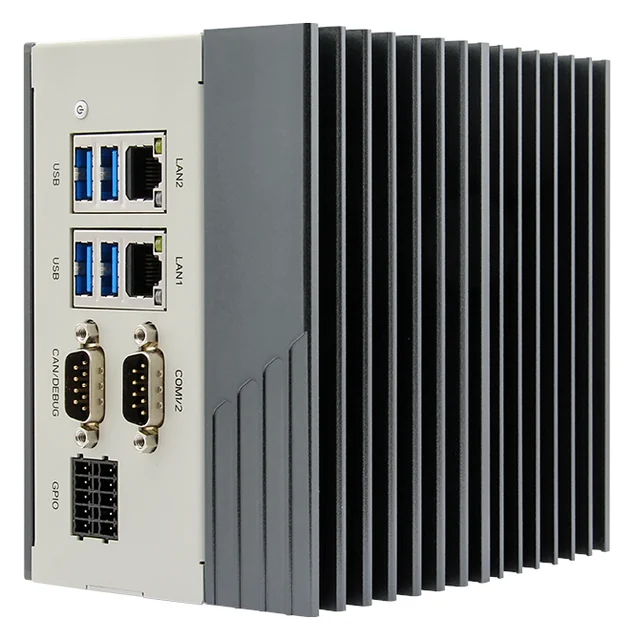
Edge YZ bilgisayarı
Nexcom COEUS-3721T: fansız kutu PC, NVIDIA Jetson Orin Nano 4 GB (512 çekirdekli Ampere GPU; üretici değeri 34 TOPS, INT8, Super mode), 2 × GbE, 4 × USB 3.0, HDMI, 4 DI / 4 DO, RS232/422/485, CAN, 9–30 V DC, DIN ray. Ubuntu 22.04 ve JetPack 6.2 üzerinde modeller TensorRT ya da ONNX Runtime ile GPU'da çalışır; görüntü tesis dışına çıkmaz.
PLC ve hareket kontrolü
Karar, mevcut PLC'ye dijital çıkış, Modbus TCP ya da OPC UA ile gider. Küçük hücrelerde CODESYS Control for Linux ARM64 SL aynı Jetson cihazında PLC olarak çalışabilir.
Görüntü işleme ve model yazılımı
Python ve OpenCV ile görüntü alma ve ön işleme, YOLO ailesi tespit ve segmentasyon modelleri, etiketleme, eğitim ve sürüm kaydı; operatör ekranı ve kayıt arayüzü ONX'te yazılır.
Fizibilite ve pilot çalışma
Yapay zekâ projelerinde başarıyı belirleyen, sizin ürününüz, ışığınız ve hat hızınızdır; katalog değeri değil. Bu yüzden her projeye sizin numunelerinizle başlıyoruz: önce masa başında doğru kamera, lens ve aydınlatmayla görüntü toplanır, ilk model eğitilir ve yanlış ret ile kaçırma oranı sizin parçalarınız üzerinde ölçülür. Sonuç kabul ölçütünü karşılıyorsa sistem hatta pilot olarak, önce yalnızca kayıt tutan ve karar vermeyen modda çalıştırılır.
Ölçüm projelerinde fizibilitenin merkezinde tekrarlanabilirlik testi vardır: ölçüleri bilinen referans parçalarınız aynı sistemle defalarca ölçülür, sonuçların dağılımı toleransınızla karşılaştırılır. Pilot aşamasında kamera ölçümleri mevcut ölçüm yönteminizle (kumpas, mikrometre, CMM) yan yana kaydedilir.
Mevcut hatta ekleme
Kamera ile ölçüm çoğunlukla mevcut bir hattın sonuna, numune alıp elle ölçmenin yerine ya da yanına eklenir. Örneğin boy kesme ve uçar makas hatlarında kesilen parçanın boyu kamerayla doğrulanabilir, sapma eğilimi kesim kontrolüne geri bildirilebilir.
- Ölçülecek boyutlar ve toleransların çizimden çıkarılması
- Görüş alanı, lens ve aydınlatmanın referans parçayla denenmesi
- Kamera montajının titreşimden ayrılması ve kalibrasyon yönteminin belirlenmesi
- OK/NOK ve ölçüm değerlerinin PLC'ye, gerekirse kesim kontrolüne aktarılması
- Referans parçayla periyodik doğrulama adımının tanımlanması
ONX çözümleriyle birlikte
Bu uygulama, ONX'in kurduğu makine ve hatların hareket kontrolüne doğrudan bağlanır. Aşağıdaki çözümlerde görüntü ya da veri sonucu PLC'ye, servo eksenlere ve EtherCAT ağına nasıl girer:
Uçar makas ve boy kesme + kamera ile ölçüm
Kesilen her parçanın boyu ve kesim kalitesi hat sonunda kamerayla ölçülebilir. Ölçülen sapmanın eğilimi, uçar makasın kesim boyu düzeltmesine geri verilir: ölçüm tekerinin kayması ya da aşınması tolerans dışına çıkmadan yakalanır. Her kesim çevrimindeki servo tork izi ise araba, bıçak ve tahrik mekaniğinin durumunu kestirimci bakım için gösterir.
X CNC ve CNC makineleri + kamera ile konumlama
Tablaya rastgele konan levhanın ya da parçanın konumu ve açısı kamerayla bulunur ve X CNC Library'nin iş koordinat sistemine (sıfır noktası ve dönüklük) aktarılır; operatörün elle referans alması kısalır. Cam ve ahşapta levha kenarı ve kusurlu bölge kesim ya da boyama planına girdi olabilir. İşlenen parçanın ölçüsü makineden çıkmadan kontrol edilebilir.
Abkant ve boru bükme + kamera ile ölçüm
Bükülen parçanın açısı ya da profilin kesiti kamerayla ölçülebilir; sapma bir sonraki parçanın eksen hedefine düzeltme olarak verilir. Doğrama makinelerinde profil tipi, delik ve aksesuar varlığı işlemden önce doğrulanabilir.
Sık sorulan sorular
Kamera ile ölçüm ne kadar hassas olabilir?
Hassasiyeti görüş alanı, kamera çözünürlüğü, optik, aydınlatma ve kalibrasyon birlikte belirler. Kaba bir başlangıç için görüş alanı genişliği yatay piksel sayısına bölünerek bir pikselin kaç milimetreye karşılık geldiği bulunur; gerçek ölçüm belirsizliği ise referans parçalarla yapılan tekrarlanabilirlik testinde ölçülür.
Yapay zekâ ölçümü kendisi mi yapıyor?
Hayır. Ölçüm, kalibre edilmiş görüntüde kenarların geometrik olarak bulunmasıyla yapılır; bu izlenebilir ve açıklanabilir bir yöntemdir. Yapay zekâ parçayı ve ölçülecek bölgeyi değişken koşullarda güvenilir biçimde bulmak için kullanılır.
Parça hareket ederken ölçülebilir mi?
Evet, ancak kısa pozlama ve flaş gerekir; hızlı hareket eden parçada stoktaki global shutter MG-A121K-9 gibi bir kamera seçilir. En yüksek hassasiyet parçanın durduğu ya da sabitlendiği istasyonda elde edilir.
Kalibrasyonu ne sıklıkla yapmak gerekir?
Kurulumda tam kalibrasyon yapılır; ardından vardiya ya da gün başında referans parçayla kısa bir doğrulama önerilir. Kamera montajı darbe alırsa ya da lens ayarı değişirse kalibrasyon yenilenir.
Beton parke taşının yüksekliği nasıl ölçülür?
Lazer çizgi üçgenlemesiyle: lazer çizgisi ürünlerin üzerine düşürülür, açılı duran kamera çizginin kaymasından yüksekliği hesaplar. Palet hareket ederken ölçüm için global shutter kamera (stoktaki MG-A121K-9 gibi) ve kısa pozlama kullanılır; yükseklik palet yüzeyine göre hesaplanır ve ölçüleri bilinen referans bloklarla doğrulanır.
CMM ya da mikrometrenin yerini tutar mı?
Hat içi kamera ölçümü her parçayı ölçmek ve eğilimi yakalamak içindir; laboratuvar ölçüm cihazlarının yerini almaz. Hangi boyutların hatta, hangilerinin laboratuvarda ölçüleceği tolerans ve ölçüm belirsizliğine göre birlikte belirlenir.
Ölçmek istediğiniz boyutu konuşalım
Parça çizimi, toleranslar, hat hızı ve birkaç referans parça yeterli; tekrarlanabilirlik testini parçalarınızla yapalım.