
 Control Techniques
 Estun Automation
 CODESYS
 Crevis
 Nexcom / Nexcobot
 Leroy-Somer
 Servo Sistemleri
 AC Sürücü + Motor
 DC Sürücüler
 Akıllı PLC
 Panel PC / IPC
 Uzak I/O
ERW Boru ve Profil Hattı Uçar Testere Otomasyonu
Hazırlayan: ONX Control mühendislik ekibi · Son güncelleme:
Kısa tanım
ERW boru ve profil hatları sacı rulodan açar, merdanelerle boru ya da kutu profil kesitine şekillendirir ve yüksek frekansla kaynaklar; ürün hattın sonundan kesintisiz çıkar. Uçar testere bu akan ürünü hattı durdurmadan istenen boyda keser: testere arabası ölçüm tekerinden okunan hat hızına senkronize olur, ürünü mengeneyle kavrar, testere kesitten geçer, mengene açılır ve araba başlangıç konumuna döner. ONX Control uçar testereyi ve hattın tahrik sistemini CODESYS SoftMotion, EtherCAT, servo ve AC sürücülerle kurar.
Nasıl çalışır?
Tipik bir ERW boru hattında sıra şöyledir: rulo açıcı, şerit başı-sonu kaynağı ve şerit akümülatörü, şekillendirme merdaneleri, yüksek frekans kaynağı ve dış çapak alma, soğutma, kalibrasyon merdaneleri, doğrultma ve uçar testere. Hat hızını şekillendirme ve kalibrasyon bölümünün ana tahrikleri belirler; akümülatör, rulo değişimi ve şerit kaynağı sırasında hattın durmamasını sağlar. Kutu ve dikdörtgen profiller de aynı hatta, kalibrasyon bölümünde yuvarlak borudan şekillendirilir. Açık profil üreten rulo form hatlarında delme ve kesme yapısı farklıdır; bu hatlar ayrı bir çözüm sayfasında anlatılır.
Testere arabası, ürünün üzerine basan ölçüm tekerinin enkoderine elektronik kamla bağlanır. Ana tahrik motorunun devri master olarak kullanılmaz: kalibrasyon merdanelerinde ürün uzar ve merdane ile ürün arasında kayma olur; boyu doğru ölçen, ürünün kendisine basan tekerdir. Kesim noktası ölçülen konuma göre tetiklendiği için kaynak ayarı sırasında hat hızı değişse de kesim doğru boyda yapılır.
Testere, makas ya da pres bıçağından farklı olarak kesitten belirli bir sürede geçer: kesim süresi, testerenin ilerleme yolunun ilerleme hızına oranıdır ve ilerleme hızı çap, et kalınlığı, malzeme ve testere tipine göre seçilir. Araba bu süre boyunca, artı mengenenin kapanma ve açılma süreleri kadar hatla senkron kalmalıdır. Senkron bölge uzadıkça araba stroku uzar; aynı strokla hat hızı arttıkça ya da kesim boyu kısaldıkça geri dönüşe kalan süre azalır. Bu yüzden ulaşılabilir hat hızını ve en kısa kesim boyunu çoğunlukla testere arabasının kütlesi, stroku ve kesim süresi birlikte belirler.
Soğuk testere (dairesel HSS ya da karbür uçlu testere) düşük çevresel hızda talaş kaldırarak keser; kesim yüzeyi düzgün, çapak az olur. Sürtünmeli (friction) testere çok yüksek çevresel hızda ısıyla keser; daha hızlıdır ama çapak ve ısıl iz bırakır. Testere tipi kesim süresini, dolayısıyla araba stroku ve hareket profilinin hesabını doğrudan değiştirir.
-
1
Ölçme ve yakalama
Ölçüm tekeri ürünün konumunu ölçer; kesim noktası yaklaşınca araba hat hızına ulaşacak şekilde ivmelenir.
-
2
Kenetleme ve kesim
Araba hat hızına eşitlenince mengene kapanır; testere ilerleme ekseni hızlı yaklaşma, kesim ilerlemesi ve geri çekilme profiliyle kesitten geçer.
-
3
Açma ve ayrılma
Testere kesitten çıkınca mengene açılır, senkronizasyon bırakılır ve araba yavaşlar; kesilen parça çıkış masasına geçer.
-
4
Geri dönüş
Araba bir sonraki kesime yetişecek şekilde başlangıç konumuna döner; kısa boylarda bu dönüş, hat hızının sınırını belirler.
Kritik parametreler
| Parametre | Neden önemli? | Tipik aralık / ONX saha verisi |
|---|---|---|
| Hat hızı | Arabanın senkron hızını ve aynı strokta geri dönüşe kalan süreyi belirler. | Proje bazında belirlenir |
| Boru / profil kesiti ve et kalınlığı | Testere ilerleme hızını, dolayısıyla kesim süresini ve senkron bölgenin uzunluğunu belirler. | Proje bazında belirlenir |
| Kesim boyu aralığı | En kısa boy araba stroku ve geri dönüş ivmesiyle sınırlıdır; en uzun boy çıkış masasının uzunluğunu belirler. | Proje bazında belirlenir |
| Kesim boyu toleransı | Ölçüm tekerinin kayması, enkoder çözünürlüğü ve senkron hatasının toplamıdır; tekerin baskı kuvveti ve konumu kritiktir. | Proje bazında belirlenir |
| Araba kütlesi ve strok | Testere motoru, mengene ve ilerleme ünitesiyle birlikte hareket eden kütle; servo motor, redüktör ve tahrik mekaniği seçimini belirler. | Proje bazında belirlenir |
| Testere tipi | Soğuk testere ya da sürtünmeli testere; kesim süresini, kesim yüzeyi kalitesini ve çapak miktarını belirler. | Proje bazında belirlenir |
ONX mimarisi
ONX mimarisinde testere arabası ve testere ilerleme ekseni, endüstriyel PC üzerinde çalışan CODESYS Control RTE ve CODESYS SoftMotion ile kontrol edilir. Ölçüm tekeri enkoderi, servo sürücüler ve uzak I/O'lar EtherCAT üzerinden aynı zaman tabanında çalışır; araba ölçüm tekerine elektronik kamla bağlıdır ve kesim boyu değiştiğinde kam profili çalışma sırasında yeniden hesaplanır.
Aynı kontrolör hattın geri kalanıyla da bağlantılıdır: şekillendirme ve kalibrasyon bölümünün ana tahrikleri ortak hat hızı referansına, rulo açıcı gerginlik kontrolüne, akümülatör doluluk seviyesine bağlanır. Birden fazla motorla sürülen merdane gruplarında yük paylaşımı aynı ağ üzerinden yapılır. Kesim listesi, boy düzeltmesi ve reçeteler operatör panelinden yönetilir.

CODESYS SoftMotion
Ölçüm tekerine elektronik kam (MC_CamIn), testere ilerleme profili ve kesim listesi.

Endüstriyel PC
CODESYS Control RTE'nin, kesim listesinin ve hat ekranının çalıştığı endüstriyel PC veya panel PC.

Servo sürücü
Testere arabası ve testere ilerleme eksenleri için EtherCAT haberleşmeli servo sürücüler.
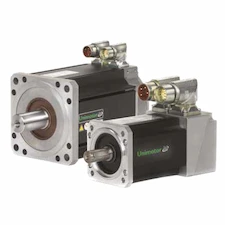
Servo motor ve boyutlandırma
Araba kütlesi, strok ve senkron bölge uzunluğuna göre motor ve redüktör seçimi.

Hat tahrikleri
Şekillendirme ve kalibrasyon ana tahrikleri için AC sürücüler; DC motorlu hatlarda DC sürücü yenilemesi.

Uzak I/O
Mengene valfleri, testere motoru, çıkış masası ve güvenlik sinyalleri için EtherCAT uzak I/O.
Saha referansı
Aşağıdaki videolar ONX Control'ün YouTube kanalındaki çift başlı uçar testere uygulamalarından saha görüntüleridir: testere arabası boru/profil hattının hızına senkronize olarak kesim yapar.


Retrofit senaryosu
Boru ve profil hatlarında sık görülen tablo; DC motorlu ana tahrikler, birbirine analog hız referanslarıyla bağlanmış sürücüler, yedeği bulunmayan bir hareket kartıyla çalışan uçar testere ve kesim boyunun sahada sürekli elle düzeltilmesidir. Retrofit'te şekillendirme merdaneleri, kaynak ünitesi ve testere arabasının mekaniği çoğunlukla korunur; testere kontrolü CODESYS'e taşınır, sürücüler yenilenir ve ana tahrikler gerekiyorsa AC'ye geçirilir ya da DC sürücüleri yenilenir.
- Testere arabasının kütlesi, stroku, tahrik mekaniği ve ölçüm tekerinin incelenmesi
- Hat hızı, boy aralığı ve kesim süresine göre araba servosunun yeniden boyutlandırılması
- Testere kontrolünün CODESYS SoftMotion + EtherCAT mimarisine taşınması
- Ana tahriklerin ortak hat hızı referansına bağlanması; gerekiyorsa DC sürücü yenilemesi ya da AC'ye geçiş
- Planlı duruşta devreye alma ve çıkış masasında boy ölçümüyle karşılaştırmalı test
Sık sorulan sorular
Uçar testerede master olarak neden ölçüm tekeri kullanılır?
Ana tahrik motorunun devri ürünün gerçek hızını vermez: ürün kalibrasyon merdanelerinde uzar ve merdane ile ürün arasında kayma olur. Ürünün üzerine basan ölçüm tekeri boyu doğrudan ölçer. Tekerin kaymaması için baskı kuvveti ve konumu doğru seçilmeli, aşınma düzenli kontrol edilmelidir.
Testere mi, makas mı?
Makas ya da pres bıçağı kesimi çok kısa sürede yapar ama boru kesitinde ezilme ve çapak bırakabilir; ince cidarlı boruda kesite uygun kalıp gerekir. Soğuk testere daha uzun bir senkron bölge ister ama düzgün, ezilmesiz bir kesim yüzeyi verir. Seçim kesit, et kalınlığı, hat hızı ve kalite beklentisine göre yapılır.
Kaynak ayarı sırasında hat hızı değişirse kesim boyu bozulur mu?
Hayır. Kesim ölçülen konuma göre tetiklenir ve araba, hızı değişen hattı elektronik kamla izler. Hız değişimi sırasında boyu bozan asıl etken ölçüm tekerinin kaymasıdır.
En kısa kesim boyunu ne belirler?
Araba stroku, senkron bölge (mengene süreleri artı kesim süresi) ve geri dönüş ivmesi. Hat hızı arttıkça senkron bölgede kat edilen yol uzar ve geri dönüşe kalan süre kısalır; belirli bir hızın üzerinde ya boy uzatılmalı ya da hat yavaşlatılmalıdır.
Teklif için hangi bilgiler gerekir?
Hat tipi (yuvarlak boru, kutu profil), ürün kesitleri ve et kalınlıkları, hat hızı aralığı, kesim boyu aralığı ve toleransı, testere tipi, araba kütlesi ve stroku ile mevcut kontrol ve tahrik sistemi bilgisi ön değerlendirme için yeterlidir.
Boru ya da profil hattınızın kesim sistemini mühendislerimizle konuşun
Hat hızı, kesit ve kesim boyu hedeflerinizi paylaşın; testere arabası boyutlandırması ve mimari önerisiyle dönüş yapalım.