
 Control Techniques
 Estun Automation
 CODESYS
 Crevis
 Nexcom / Nexcobot
 Leroy-Somer
 Servo Sistemleri
 AC Sürücü + Motor
 DC Sürücüler
 Akıllı PLC
 Panel PC / IPC
 Uzak I/O
Rulo Form Hattı Otomasyonu
Hazırlayan: ONX Control mühendislik ekibi · Son güncelleme:
Kısa tanım
Rulo form hattı, rulodan açılan sacı arka arkaya dizili merdane istasyonlarından geçirerek kademeli olarak şekillendirir ve istenen boyda profil, panel ya da tavan-cephe elemanı üretir. Hatta genellikle delme ve çentik açma (punç), şekillendirme ve kesme birlikte bulunur; her parçanın boyu ve delik deseni üretim listesinden gelir. ONX Control rulo form hatlarının besleme, delme, kesme ve ana tahrik kontrolünü CODESYS SoftMotion, EtherCAT, servo ve AC sürücülerle tek kontrolörde kurar.
Nasıl çalışır?
Tipik sıra şöyledir: rulo açıcı, doğrultucu, delme ve çentik istasyonları, şekillendirme merdaneleri, kesme ve çıkış masası ya da istifleme. Delme ya iki şekilde yapılır: ön delmede servo besleme sacı adım adım prese iter ve pres sac dururken vurur; sürekli şekillendirme bölümüyle aradaki hız farkını bir sarkma çukuru (loop) karşılar. Uçar punçta ise pres bir araba üzerinde sacla birlikte hareket eder ve hat durmadan deler.
Kesme için üç strateji vardır. Durdur-kes hatlarda hat her kesimde yavaşlayıp durur; yapısı basittir ama kısa boylarda verim düşer. Ön kesimde sac şekillendirmeden önce düz haldeyken kesilir; profil kesitine özel kalıp gerekmez, ancak parça uçları şekillendirmede açılabilir ve parçalar arasında boşluk oluşur. Uçar kesimde (post-cut) şekillendirilmiş profil, hat hızına senkron bir araba üzerindeki profil kesitine uygun kalıpla ya da testereyle kesilir; hat durmadığı için en yüksek verim bu yöntemle alınır.
Delikler parça boyuna göre konumlandığı için delme ve kesme aynı ölçüme bağlı olmalıdır. Kontrolör, ölçüm tekerinden ya da servo beslemeden gelen konumla her parçayı hat boyunca izler: punç istasyonu ile kesim arasındaki mesafede birden fazla parça bulunabilir. Böylece bir sonraki siparişin delik deseni, mevcut siparişin son kesimi yapılmadan başlayabilir ve sipariş değişiminde hurda oluşmaz.
Şekillendirme bölümü çoğunlukla bir ya da birkaç AC motorla, dişli kutusu ya da zincirle sürülür. Uçar kesim ve uçar punç hatlarında ana tahrik hat hızını belirler, kesim ve delme eksenleri bu hıza senkron çalışır. Durdur-kes hatlarda ana tahrikin her kesimde hızlıca ve aynı konumda durması gerekir; bu yüzden enkoderli kapalı çevrim vektör kontrol kullanılır.
-
1
Açma ve doğrultma
Rulo açıcı sacı gerginlik ya da sarkma kontrolüyle verir; doğrultucu rulo eğriliğini alır.
-
2
Delme ve çentik
Servo besleme ile ön delme ya da uçar punçla, üretim listesindeki delik deseni sac üzerine açılır.
-
3
Şekillendirme
Merdane istasyonları sacı kademeli olarak profil kesitine getirir; ana tahrik hat hızını belirler.
-
4
Kesme ve istifleme
Profil durdur-kes ya da uçar kesimle istenen boyda kesilir ve çıkış masasına ya da istifleyiciye aktarılır.
Kritik parametreler
| Parametre | Neden önemli? | Tipik aralık / ONX saha verisi |
|---|---|---|
| Hat hızı | Uçar kesim ve uçar punç arabalarının senkron hızını, durdur-kes hatlarda ise kesim başına duruş-kalkış süresini belirler. | Proje bazında belirlenir |
| Sac kalınlığı ve malzeme | Şekillendirme gücünü, pres kuvvetini ve kesim yöntemini belirler. | Proje bazında belirlenir |
| Parça boyu aralığı | En kısa boy, kesim çevrimi ve araba stroku ile sınırlıdır; durdur-kes ile uçar kesim arasındaki seçimi belirler. | Proje bazında belirlenir |
| Delik deseni ve sıklığı | Pres vuruş sayısını ve ön delme mi uçar punç mı kullanılacağını belirler. | Proje bazında belirlenir |
| Boy ve delik konum toleransı | Ölçüm tekerinin kayması, enkoder çözünürlüğü ve delme ile kesimin aynı ölçüme bağlı olup olmadığına bağlıdır. | Proje bazında belirlenir |
| Üretim listesi | Sipariş başına parça sayısı, boy ve delik deseni; sipariş değişiminde hurdayı ve parça takibinin gerekliliğini belirler. | Proje bazında belirlenir |
ONX mimarisi
ONX mimarisinde servo besleme, uçar punç ve uçar kesim eksenleri ile şekillendirme ana tahriki, endüstriyel PC üzerinde çalışan CODESYS Control RTE ve CODESYS SoftMotion'da tek kontrolörde toplanır. Ölçüm enkoderi, servo ve AC sürücüler ve uzak I/O EtherCAT üzerinden aynı zaman tabanında çalışır; delme ve kesim arabaları ölçüm eksenine elektronik kamla bağlıdır.
Parça takibi, delik desenleri ve üretim listesi aynı kontrolörde çalışır; liste operatör panelinden girilir ve her parçanın boyu, delik deseni ve adedi reçeteyle birlikte saklanır. Rulo açıcının gerginlik ya da sarkma kontrolü de aynı hat hızı referansına bağlanır.

CODESYS SoftMotion
Servo besleme, uçar punç ve uçar kesim eksenleri; elektronik kam, parça takibi ve üretim listesi.

Endüstriyel PC
CODESYS Control RTE'nin, üretim listesinin ve hat ekranının çalıştığı endüstriyel PC veya panel PC.

Servo sürücü
Servo besleme, delme ve kesim arabaları için EtherCAT haberleşmeli servo sürücüler.

Ana tahrik
Şekillendirme bölümü için enkoderli AC sürücü ve motor; durdur-kes hatlarda hızlı ve konumlu duruş.
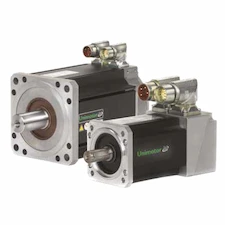
Servo motor ve boyutlandırma
Araba kütlesi, strok ve besleme profiline göre motor ve redüktör seçimi.

Uzak I/O
Pres ve kesim valfleri, loop sensörleri, istifleyici ve güvenlik sinyalleri için EtherCAT uzak I/O.
Saha referansı
Rulo form hattının delme ve kesme eksenleri, ONX Control'ün uçar testere, uçar pres ve boy kesme uygulamalarında kullandığı aynı senkronizasyon altyapısıyla kurulur; bu uygulamaların saha görüntüleri ilgili çözüm sayfalarında yer alır.
Retrofit senaryosu
Eski rulo form hatlarında sık görülen tablo; kontaktörle çalışan ana motor, sınır anahtarıyla durdurulan kesim, sabit kalıplı delme presi ve parça boyunun her siparişte elle ayarlanmasıdır. Retrofit'te merdane istasyonları ve kalıplar çoğunlukla korunur; ana tahrik enkoderli AC sürücüye geçirilir, ölçüm tekeri eklenir, kesim ve gerekiyorsa delme servo ya da uçar yapıya dönüştürülür ve üretim listesi panele taşınır.
- Hat sırasının, kesim ve delme yönteminin ve hedef hızın çıkarılması
- Ana tahrikin enkoderli AC sürücüye geçirilmesi ve ölçüm tekeri eklenmesi
- Durdur-kes yapıdan uçar kesime geçişin hız ve boy aralığına göre değerlendirilmesi
- Delik desenleri ve üretim listesinin panele, parça takibinin kontrolöre taşınması
- Sipariş değişimi ve kısa boylarla devreye alma testi
Sık sorulan sorular
Durdur-kes mi, uçar kesim mi?
Durdur-kes yapı daha basit ve ucuzdur; uzun parçalarda ve düşük hızlarda yeterlidir. Kısa parçalarda her kesimdeki duruş-kalkış verimi düşürür; bu durumda hat durmadan kesen uçar kesim tercih edilir. Karar hat hızı, parça boyu dağılımı ve profil kesitine göre verilir.
Ön delme mi, uçar punç mı?
Ön delmede servo besleme sacı adım adım prese iter; delik konumu çok hassastır, ancak sürekli şekillendirme bölümüyle arada bir sarkma çukuru gerekir. Uçar punç hat durmadan deler ve hattı kısaltır; delik sıklığı arttıkça araba dinamiği sınır olur.
Sipariş değiştiğinde neden hurda oluşur?
Delme istasyonu ile kesim arasındaki sac, sonraki parçalara aittir. Kontrolör parçaları hat boyunca izlemezse sipariş değişiminde bu bölüm boşaltılır ve hurdaya gider. Parça takibiyle bir sonraki siparişin delik deseni, mevcut siparişin son kesimi yapılmadan başlayabilir.
Delikler ile kesim arasındaki mesafe nasıl doğru tutulur?
Delme ve kesim aynı ölçüm eksenine bağlanır ve her parça kontrolörde tek bir konum referansıyla izlenir. Ölçüm tekerinin kaymaması, bu mesafenin doğruluğunda en önemli etkendir.
Teklif için hangi bilgiler gerekir?
Profil tipi ve kesiti, sac kalınlığı ve malzemesi, hat hızı, parça boyu aralığı, delik desenleri, mevcut kesim ve delme yöntemi ile kontrol sistemi bilgisi ön değerlendirme için yeterlidir.
Rulo form hattınızı mühendislerimizle konuşun
Profilinizi, hız hedefinizi, parça boylarınızı ve delik desenlerinizi paylaşın; kesim ve delme yöntemi, servo boyutlandırması ve mimari önerisiyle dönüş yapalım.