
 Control Techniques
 Estun Automation
 CODESYS
 Crevis
 Nexcom / Nexcobot
 Leroy-Somer
 Servo Sistemleri
 AC Sürücü + Motor
 DC Sürücüler
 Akıllı PLC
 Panel PC / IPC
 Uzak I/O
CNC Router Kontrol Sistemi
Hazırlayan: ONX Control mühendislik ekibi · Son güncelleme:
Kısa tanım
CNC router, ahşap, MDF, sunta, köpük, kompozit ve mermer gibi levha ve blok malzemeleri yüksek devirli bir freze miliyle (spindle) kesen ve oyan portal tipi CNC tezgahıdır. Malzeme vakum masasına tutulur, portal X ve Y eksenlerinde, freze mili Z ekseninde hareket eder; yol CAM yazılımının ürettiği G-kodundan gelir. Mobilya üretiminde kapak, panel ve koltuk iskeleti kesiminde, köpük ve kompozitte 3D yüzey işlemede kullanılır. ONX Control CNC router'ların kontrolünü CODESYS, EtherCAT servo sürücüler ve X CNC Library ile kurar.
Nasıl çalışır?
CNC router'da iş akışı CAM yazılımında başlar: parça çizimden takım yollarına dönüştürülür ve G-kodu olarak kaydedilir. Kontrolör G-kodunu satır satır okur; doğrusal (G1) ve dairesel (G2/G3) hareketleri eksenlerin aynı anda izleyeceği bir yola çevirir. Mobilya parçalarında yol binlerce kısa doğru parçasından oluşur; her parçanın sonunda durmamak için kontrolör ileriye bakarak (look-ahead) hızı planlar, köşelerde eksenlerin ivme ve sarsıntı (jerk) sınırlarını aşmadan yavaşlar, düz bölgelerde hızlanır. Kesim kalitesi ve iş süresi büyük ölçüde bu hız planına bağlıdır.
Malzeme vakum masasıyla tutulur. Masa bölgelere ayrılır; levha boyutuna göre yalnızca gerekli bölgelerin açılması vakum gücünü parçanın altında toplar ve küçük parçaların kaymasını önler. Bu seçim operatör tarafından ya da işlenecek malzeme boyutundan otomatik yapılabilir. Freze milinin devri ve soğutması, toz emiş, referans (home) ve yazılım sınırları da kontrolörün işidir; Z ekseninde takım boyu ve tabla yüzeyi bir ölçüm sensörüyle tespit edilerek iş sıfırı otomatik ayarlanır.
Otomatik takım değiştiricili makinelerde takımlar magazinde durur. G-kodunda takım değişimi geldiğinde freze mili durur, magazin konumuna gider, takımı bırakır, yenisini alır ve takım boyu tablosundaki değerle Z telafisi uygulanır; takım değiştirme hareketi bir alt G-kodu programı olarak tanımlandığında makineye göre kolayca uyarlanır. Çift istasyonlu makinelerde bir tablada işleme sürerken operatör diğer tablaya yeni levhayı yerleştirir; böylece yükleme süresi işleme süresinin içinde kalır. Uzun işlerde kesintiden sonra kalınan satırdan devam etmek ve tahmini bitiş süresini göstermek operatör için önemlidir.
-
1
CAM ve G-kodu
Parça CAM yazılımında takım yollarına dönüştürülür; G-kodu ağdan ya da USB'den makineye yüklenir.
-
2
Sabitleme ve sıfır
Levha vakum masasına yerleştirilir, gerekli vakum bölgeleri açılır, iş sıfırı ve takım boyu ölçülür.
-
3
İşleme
Kontrolör G-kodunu look-ahead hız planıyla çalıştırır; takım değişimi magazinden otomatik yapılır.
-
4
Boşaltma ve kayıt
Biten levha alınır, çift istasyonda diğer tablada işleme başlar; üretim süresi ve adet kaydedilir.
Kritik parametreler
| Parametre | Neden önemli? | Tipik aralık / ONX saha verisi |
|---|---|---|
| Eksen strokları ve tabla ölçüsü | İşlenebilecek en büyük levhayı ve portal kütlesini belirler; servo boyutlandırma bununla başlar. | Proje bazında belirlenir |
| Kesim ve boşta hız | İş süresini belirler; köşelerde hızın ne kadar düşeceği eksenlerin ivme ve jerk sınırlarına bağlıdır. | Proje bazında belirlenir |
| Look-ahead ve köşe toleransı | Kısa segmentli G-kodunda yolun ne kadar yumuşatılacağını ve yüzey kalitesini belirler. | Proje bazında belirlenir |
| Vakum bölgeleri | Levha boyutuna göre açılacak bölgeler küçük parçaların kaymasını ve vakum gücünün dağılmasını belirler. | Proje bazında belirlenir |
| Takım değiştirme | Magazin konum sayısı, takım boyu ölçümü ve değişim süresi; çok takımlı mobilya işlerinde çevrimi etkiler. | Proje bazında belirlenir |
| Malzeme | Ahşap, MDF, köpük, kompozit ya da mermer; freze devri, ilerleme ve toz emiş ihtiyacı malzemeye göre değişir. | Proje bazında belirlenir |
ONX mimarisi
ONX mimarisinde CNC router kontrolü endüstriyel PC ya da panel PC üzerinde çalışan CODESYS Control RTE ile kurulur. X, Y (çift motorlu portalda Y1 ve Y2) ve Z eksenleri EtherCAT servo sürücülerle aynı zaman tabanında çalışır; G-kodu yorumlama, interpolasyon, look-ahead hız planı ve takım telafisi X CNC Library ile yapılır. Freze mili inverterle, vakum pompası, toz emiş ve takım magazini I/O ile sürülür.
Operatör arayüzü panel PC üzerinde çalışır: G-kodu yükleme ve önizleme, 3D simülasyon, iş sıfırı ve ofset ayarı, vakum bölgesi seçimi, manuel eksen hareketi, takım tablosu ve alarm geçmişi buradan yönetilir. Üretim kayıtları veritabanında tutulur; tahmini bitiş süresi geçmiş işlerden hesaplanır. Uzak erişimle servis ve yazılım güncellemesi yapılabilir.

X CNC Library
G-kodu, interpolasyon, look-ahead hız planı, takım telafisi ve kalınan satırdan devam.

Panel PC
Operatör arayüzü, G-kodu önizleme, 3D simülasyon ve üretim kayıtları.

Servo motor ve boyutlandırma
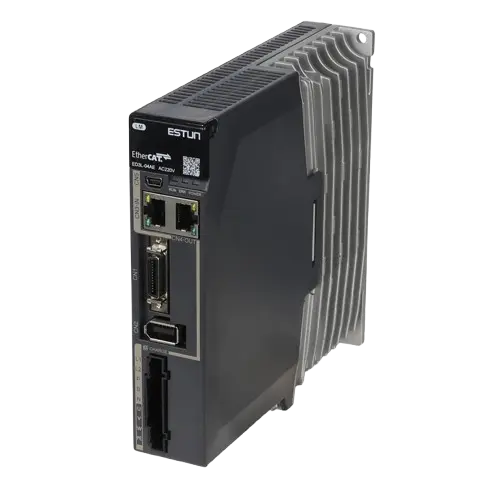
Portal kütlesi, kremayer ya da vidalı mil oranı ve ivme hedefine göre motor ve redüktör seçimi.

Uzak I/O
Vakum bölge valfleri, takım magazini, ölçüm sensörü, toz emiş ve güvenlik sinyalleri için EtherCAT I/O.
Saha referansı
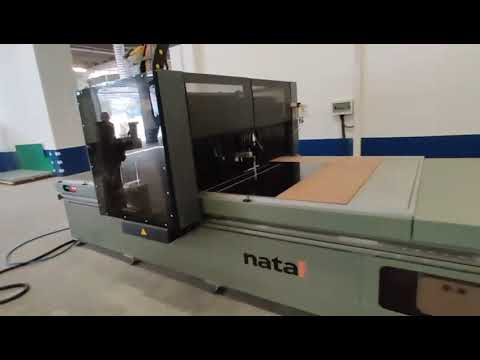
ONX Control farklı makine üreticilerinin CNC router serilerinin kontrolünü yapıyor. Bunlar arasında İnegöl ve Bursa'daki mobilya ve köpük üreticilerine kurulan router'lar ve 4 eksen köpük CNC makineleri, Estun servo sürücülü 3 eksen çift istasyonlu router'lar ve Mısır'a da giden 3 eksenli makineler var.
Bir router serisinin ikinci sürümünde operatör arayüzü yeniden yazıldı: 3D simülasyon, işlenecek malzeme boyutundan otomatik vakum bölgeleme, üretim kayıtlarından tahmini bitiş süresi ve takım değişiminin alt G-kodu programıyla yapılması eklendi. Aşağıdaki videolarda bu makinelerden saha görüntüleri var.

Retrofit senaryosu
Eski CNC router'larda sık görülen tablo; DSP tabanlı ya da kapalı bir kontrol kartı, step motorlarda adım kaçırma, kısa segmentli G-kodunda her köşede duran ve uzun süren işler, elle açılıp kapatılan vakum vanaları ve kesintiden sonra baştan başlamak zorunda kalan bir iştir. Retrofit'te portal, freze mili ve masa korunur; eksenler EtherCAT servolara, kontrol CODESYS ve X CNC Library'ye taşınır.
- Mevcut mekaniğin, motorların, freze mili ve vakum sisteminin incelenmesi
- Portal ve Z ekseni için servo boyutlandırması; çift motorlu Y ekseni senkronu
- G-kodu uyumluluğunun mevcut CAM çıktılarıyla test edilmesi
- Vakum bölgeleri, takım magazini ve ölçüm sensörünün yeni sisteme bağlanması
- Örnek parçalarla yüzey kalitesi ve iş süresi karşılaştırması
Sık sorulan sorular
CNC router kontrol sistemi hangi G-kodlarını çalıştırır?
CAM yazılımlarının ürettiği standart G-kodu çalıştırılır: G0, G1, G2/G3, düzlem seçimi, takım telafisi, takım değişimi ve alt programlar. Makineye özel komutlar (vakum bölgesi, toz emiş gibi) M kodlarıyla tanımlanır.
Look-ahead neden önemli?
Mobilya ve 3D köpük işlerinde G-kodu binlerce kısa doğru parçasından oluşur. Kontrolör ileriye bakmazsa her parçanın sonunda yavaşlar; makine titrer ve iş uzar. Look-ahead ile hız yol boyunca planlanır, yalnızca gerçekten gereken köşelerde yavaşlanır.
Vakum masa bölgeleme ne işe yarar?
Levha masanın tamamını kaplamadığında açık kalan bölgelerden hava kaçar ve parça yeterince tutulmaz. Yalnızca levhanın altındaki bölgeler açıldığında vakum gücü parçada toplanır, küçük parçalar kesimde kaymaz.
Çift motorlu portal nasıl senkron tutulur?
Y1 ve Y2 motorları aynı EtherCAT çevriminde aynı hedef konumu alır; referanslama sırasında portalın dik olması ayrı ayrı home sensörleriyle sağlanır ve iki eksen arasındaki fark izlenir. Fark sınırı aşarsa makine durur.
Teklif için hangi bilgiler gerekir?
Tabla ölçüsü ve eksen strokları, eksen sayısı, işlenecek malzemeler, takım magazini ve vakum sistemi bilgisi, kullanılan CAM yazılımı ve mevcut kontrol sistemi ön değerlendirme için yeterlidir.
CNC router'ınızın kontrolünü mühendislerimizle konuşun
Makinenizin ölçülerini, eksen yapısını ve işlediğiniz malzemeleri paylaşın; servo boyutlandırma ve kontrol mimarisi önerisiyle dönüş yapalım.