Döner Makas (Rotary Knife) Otomasyonu
Kısa tanım
Döner makas (rotary knife / rotary shear), tambur üzerindeki bir veya daha fazla bıçağın sürekli dönerek akan malzemeyi hat durmadan kestiği sistemdir. Bıçak, kesim anında çevresel hızını malzeme hızına eşitler; kesimler arasında ise istenen boya göre hızlanır ya da yavaşlar. ONX Control bu hareketi CODESYS SoftMotion elektronik kam profilleri, EtherCAT ve servo sürücülerle kurar.
Nasıl çalışır?
Malzeme hızı bir hat enkoderinden ya da besleme ekseninden okunur ve master eksen olarak kullanılır. Bıçak servosu bu eksene, bir tur boyunca hız profilini tanımlayan elektronik kam ile bağlanır.
Kesim boyu bıçak çevresine (bıçak sayısı dikkate alınarak) eşitse bıçak sabit hızda döner. Daha uzun boylarda bıçak kesimler arasında yavaşlar ya da bekler; daha kısa boylarda kesim bölgesi dışında hızlanır. Bu yüzden motor torku ve ısınma, kesim boyunun bıçak çevresine oranına güçlü biçimde bağlıdır.
-
1
Senkron kesim bölgesi
Bıçağın malzemeye girdiği açı aralığında çevresel hız hat hızına eşittir; malzeme ezilmez, çekilmez veya yırtılmaz.
-
2
Düzeltme bölgesi
Kesim bölgesinin dışında bıçak, bir sonraki kesim noktasına zamanında gelmek için hızlanır veya yavaşlar.
-
3
Profilin yeniden hesaplanması
Kesim boyu değiştiğinde kam profili kontrolör tarafından yeniden hesaplanır; boy değişimi mekanik ayar gerektirmez.
-
4
Kayıt (registration) düzeltmesi
Baskılı malzemelerde, gerekiyorsa işaret sensörüyle ölçülen sapmaya göre kesim noktası her çevrimde düzeltilir.
Kritik parametreler
| Parametre | Neden önemli? | Tipik aralık / ONX saha verisi |
|---|---|---|
| Hat hızı | Bıçağın senkron bölgedeki çevresel hızını ve motor devrini belirler. | Proje bazında belirlenir |
| Kesim boyu toleransı | Enkoder çözünürlüğü, malzeme kayması ve kam takip hatasının toplamıdır. | Proje bazında belirlenir |
| Çevrim (kesim / dakika) | Bıçak devri ve bıçak sayısıyla birlikte, düzeltme bölgesindeki ivmeyi belirler. | Proje bazında belirlenir |
| Kesim boyu / bıçak çevresi oranı | Oran 1'den uzaklaştıkça bıçağın her turda hızlanma-yavaşlama ihtiyacı ve motorun RMS torku artar. | Proje bazında belirlenir |
| Bıçak sayısı ve tambur ataleti | Motor ve redüktör seçimini, dolayısıyla ulaşılabilecek en kısa kesim boyunu belirler. | Proje bazında belirlenir |
ONX mimarisi
Bıçak ekseni, CODESYS SoftMotion'da tanımlanan elektronik kam ile master eksene bağlanır; kam profili kesim boyu, bıçak çapı ve bıçak sayısından hesaplanır. Kontrolör endüstriyel PC üzerinde CODESYS Control RTE olarak çalışır, sürücüler ve I/O EtherCAT üzerinden bağlanır.
ONX Control, döner makas hareketi için CODESYS tabanlı kendi fonksiyon bloğunu (ONX Motion Library) kullanır; ayrıntıları codesysturkiye.tr sayfasında anlatılmıştır.

CODESYS SoftMotion
Elektronik kam (MC_CamIn) ve kam tablosunun çalışma sırasında yeniden hesaplanması.

Endüstriyel PC
CODESYS Control RTE'nin çalıştığı endüstriyel PC ve panel PC.

Servo sürücü
EtherCAT haberleşmeli, yüksek dinamikli servo sürücüler.
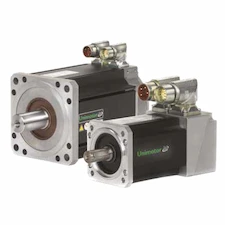
Servo motor ve boyutlandırma
Tambur ataleti ve kam profiline göre RMS tork hesabı ile motor seçimi.

Saha referansı
Aşağıdaki videolar ONX Control'ün YouTube kanalındaki döner makas uygulamalarından saha görüntüleridir: bıçak, CODESYS ve EtherCAT üzerinden hat hızına senkronize çalışır.


Prensip görselleri
Retrofit senaryosu
Mekanik dişli kutusu, kavrama-fren ya da değiştirilebilir dişli takımlarıyla çalışan eski döner makaslarda kesim boyu değişikliği mekanik ayar ve duruş gerektirir. Servo tahrikli yapıya geçişte bıçak tamburu genellikle korunur; boy değişimi reçeteyle yazılımdan yapılır.
- Tambur ataleti, bıçak sayısı ve mevcut tahrik zincirinin ölçülmesi
- Hedef kesim boyu aralığına göre servo motor ve redüktör boyutlandırması
- Mekanik senkron bağlantının elektronik kamla değiştirilmesi
- Hat enkoderi ve gerekiyorsa baskı işareti sensörünün eklenmesi
- Kesim boyu reçetelerinin operatör paneline taşınması
Sık sorulan sorular
Döner makas ile uçar makas arasındaki fark nedir?
Uçar makasta kesici doğrusal bir arabada ileri-geri hareket eder; döner makasta bıçak sürekli aynı yönde döner. Geri dönüş hareketi olmadığı için döner makas kısa boylarda ve yüksek çevrimde avantajlıdır; uçar makas ise kalın kesitlerde ve testereli kesimde tercih edilir.
Kesim boyu bıçak çevresinden çok farklıysa ne olur?
Bıçak her turda daha fazla hızlanıp yavaşlamak zorunda kalır; motorun RMS torku ve ısınması artar. Motor ve redüktör bu orana göre boyutlandırılmalıdır.
Ayrı bir kam kontrolörü gerekir mi?
Hayır. CODESYS SoftMotion kam tablolarını endüstriyel PC üzerindeki kontrolörde çalıştırır; kesim boyu değiştiğinde profil yazılımda yeniden hesaplanır.
Baskılı malzemede kesim baskıya nasıl hizalanır?
Baskı işareti (registration mark) bir sensörle okunur; ölçülen sapma kesim noktasına düzeltme olarak eklenir ve hata birikmeden her çevrimde giderilir.
Teklif için hangi bilgiler gerekir?
Malzeme tipi, hat hızı aralığı, kesim boyu aralığı, beklenen tolerans, bıçak çapı ve sayısı, tambur ataleti (veya ağırlık ve ölçüler) ve mevcut tahrik sistemi bilgisi ön değerlendirme için yeterlidir.
Döner makas projenizi mühendislerimizle konuşun
Kesim boyu aralığınızı, hat hızınızı ve bıçak tamburu bilgilerini paylaşın; motor boyutlandırması ve mimari önerisiyle dönüş yapalım.