Uçar Makas (Flying Shear) Otomasyonu
Kısa tanım
Uçar makas (flying shear), sürekli akan bir malzemeyi (boru, profil, sac, tel) hattı durdurmadan istenen boyda kesen hareketli kesme sistemidir. Kesici araba, ölçüm enkoderinden okunan hat hızına elektronik kam ile senkronize olur, malzemeyle aynı hızda ilerlerken keser ve bir sonraki kesim için başlangıç konumuna döner. ONX Control bu kontrolü CODESYS SoftMotion, EtherCAT ve servo sürücülerle PC tabanlı olarak kurar.
Nasıl çalışır?
Hat üzerindeki ölçüm tekeri (enkoder) malzemenin konumunu ve hızını sürekli ölçer; bu sinyal kontrolör için master eksendir. Kesici arabayı taşıyan servo eksen ise slave olarak bu master'a elektronik kam (CAM) ya da elektronik dişli (gear) fonksiyonuyla bağlanır.
Kesim boyu, master eksen üzerinde iki kesim arasındaki mesafedir. Kontrolör her çevrimde arabanın senkron bölgeye hangi anda girmesi gerektiğini hesaplar; kesim zamana göre değil ölçülen konuma göre tetiklendiği için hat hızı değişse de kesim malzeme üzerindeki doğru noktada yapılır.
-
1
Bekleme ve yakalama
Araba başlangıç konumunda bekler; kesim noktası yaklaştığında hat hızına ulaşmak için ivmelenir.
-
2
Senkron bölge ve kesim
Araba hızı hat hızına eşitlenir (göreli hız sıfır); bu sırada testere, makas ya da pres kesimi yapar.
-
3
Ayrılma
Kesici malzemeden çıkınca senkronizasyon bırakılır ve araba yavaşlar.
-
4
Geri dönüş
Araba bir sonraki kesime yetişecek şekilde başlangıç konumuna döner. Kısa boylarda bu dönüş süresi, ulaşılabilecek en kısa kesim boyunu belirler.
Kritik parametreler
| Parametre | Neden önemli? | Tipik aralık / ONX saha verisi |
|---|---|---|
| Hat hızı | Arabanın ulaşması gereken senkron hızı ve dolayısıyla servo motor gücünü belirler. | Proje bazında belirlenir |
| Kesim boyu toleransı | Enkoder çözünürlüğü, ölçüm tekerinin kayması ve senkron hatasının toplamıdır; ölçüm tekerinin doğru konumlanması kritiktir. | Proje bazında belirlenir |
| Çevrim (kesim / dakika) | İvmelenme, senkron bölge ve geri dönüş sürelerinin toplamıdır; mekanik zorlanmayı ve motor ısınmasını belirler. | Proje bazında belirlenir |
| Minimum kesim boyu | Araba stroku ve geri dönüş ivmesiyle sınırlıdır. | Proje bazında belirlenir |
| Araba kütlesi ve strok | Servo motor torku, redüktör oranı ve tahrik mekaniğinin (kremayer, vidalı mil, kayış) seçimini belirler. | Proje bazında belirlenir |
ONX mimarisi
ONX mimarisinde hareket kontrolü, endüstriyel PC üzerinde çalışan CODESYS Control RTE ve CODESYS SoftMotion ile yapılır; ayrı bir hareket kontrol kartı gerekmez. Hat enkoderi, servo sürücüler ve uzak I/O'lar EtherCAT üzerinden tek bir ağda toplanır ve EtherCAT Distributed Clocks ile aynı zaman tabanında çalışır.
Elektronik kam, senkron bölge ve geri dönüş profilleri PLCopen hareket blokları ile yazılır; kesim listesi ve reçeteler operatör panelinden yönetilir.

CODESYS SoftMotion
PLCopen hareket blokları ve elektronik kam (MC_CamIn) ile master/slave senkronizasyonu.

Endüstriyel PC
CODESYS Control RTE'nin çalıştığı endüstriyel PC ve panel PC.

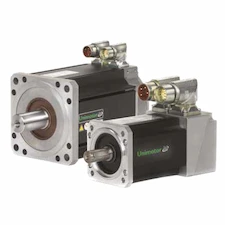
Servo motor ve boyutlandırma
Araba kütlesi ve hareket profiline göre motor ve redüktör seçimi.

Uzak I/O
Kesim sensörleri, bıçak/pres valfleri ve güvenlik sinyalleri için EtherCAT uzak I/O.
Saha referansı
Aşağıdaki videolar ONX Control'ün YouTube kanalındaki çift başlı uçar testere uygulamalarından saha görüntüleridir: testere arabası boru/profil hattının hızına senkronize olarak kesim yapar.


Retrofit senaryosu
Mevcut uçar makas hatlarında sık görülen tablo; yedek parçası bulunmayan eski bir hareket kartı veya PLC, analog referansla sürülen sürücüler ve kam profili değiştirilemeyen kapalı bir yazılımdır. Retrofit'te mekanik çoğunlukla korunur; kontrolör, sürücü ve gerekirse motor yenilenir.
- Mevcut mekaniğin ölçülmesi: araba kütlesi, strok, tahrik mekaniği ve ölçüm tekeri
- Motor ve sürücünün yeni hareket profiline göre yeniden boyutlandırılması
- Kontrolün CODESYS SoftMotion + EtherCAT mimarisine taşınması
- Kesim listeleri ve reçetelerin yeni operatör paneline aktarılması
- Planlı duruşta devreye alma ve eski sistemle karşılaştırmalı kesim testi
Sık sorulan sorular
Uçar makas ile uçar testere arasındaki fark nedir?
Kontrol prensibi aynıdır: kesici, hat hızına senkronize olarak hareket eder. Fark kesici elemandadır; makas veya pres bıçağı kesimi kısa sürede tamamlar, testere ise malzeme kesitine bağlı olarak daha uzun bir senkron bölgeye ihtiyaç duyar.
Hat hızı değişirse kesim boyu bozulur mu?
Kesim zamana değil, hat enkoderinden ölçülen konuma göre tetiklendiği için hız değişimleri elektronik kam tarafından karşılanır. Doğruluğu asıl belirleyen, ölçüm tekerinin kaymaması ve enkoder çözünürlüğüdür.
Ayrı bir hareket kontrol kartı gerekir mi?
Hayır. CODESYS SoftMotion elektronik kam ve senkronizasyon fonksiyonlarını endüstriyel PC üzerindeki yazılım PLC'de çalıştırır; servo sürücüler EtherCAT üzerinden bağlanır.
Mevcut hattımızın mekaniği korunabilir mi?
Çoğu retrofit projesinde mekanik korunur. Araba kütlesi, strok ve tahrik mekaniği ölçülerek mevcut motorun yeni hareket profili için yeterli olup olmadığı hesaplanır; gerekirse yalnızca motor ve sürücü değiştirilir.
Teklif için hangi bilgiler gerekir?
Malzeme tipi ve kesiti, hat hızı aralığı, kesim boyu aralığı, beklenen tolerans, araba kütlesi ve stroku, kesici tipi (makas, testere, pres) ve mevcut kontrol sistemi bilgisi ön değerlendirme için yeterlidir.
Uçar makas projenizi mühendislerimizle konuşun
Hat hızı, kesim boyu ve tolerans hedeflerinizi paylaşın; ön boyutlandırma ve mimari önerisiyle dönüş yapalım.