
 Control Techniques
 Estun Automation
 CODESYS
 Crevis
 Nexcom / Nexcobot
 Leroy-Somer
 Servo Sistemleri
 AC Sürücü + Motor
 DC Sürücüler
 Akıllı PLC
 Panel PC / IPC
 Uzak I/O
PVC ve Alüminyum Doğrama Makineleri Otomasyonu
Hazırlayan: ONX Control mühendislik ekibi · Son güncelleme:
Kısa tanım
PVC ve alüminyum doğrama makineleri, 6 metrelik profil boylarını pencere ve kapı kasasına dönüştüren makine ailesidir: çift kafa kesim makinesi profili açılı keser, kopya freze ve profil işleme merkezi su tahliye kanalı ve kilit yuvası açar, dört kafa kaynak makinesi PVC kasayı tek seferde kaynatır, köşe temizleme makinesi kaynak çapağını alır. Hepsinin ortak noktası, ölçüsü kesim listesinden gelen parçaların servo eksenlerle hızlı ve tekrarlanabilir biçimde konumlanmasıdır. ONX Control bu makinelerin kontrolünü CODESYS, EtherCAT ve servo sürücülerle kurar.
Nasıl çalışır?
Doğrama üretiminde bir pencerenin yolu şöyledir: pencere yazılımı siparişten kesim listesini ve kesim optimizasyonunu üretir; çift kafa kesim makinesi profilleri 45° ya da 90° açıyla boyuna keser, her parçaya barkod etiketi basılır; işleme merkezi ya da kopya freze su kanalı, kol ve kilit yuvalarını açar; PVC'de dört (ya da altı, sekiz) kafa kaynak makinesi kasayı ve kanadı ısıtıcı plakayla eritip birleştirir, CNC köşe temizleme makinesi kaynak çapağını bıçak ve frezelerle temizler; alüminyumda köşeler pres ve köşe takozuyla birleştirilir. Bu zincirde ölçü hatası bir sonraki istasyona taşınır: kesimdeki milimetrelik hata, kaynakta kasa köşegeninde ve camın oturmasında sorun olarak geri döner.
Çift kafa kesim makinesinde bir kafa sabittir, diğeri bir servo eksenle (vidalı mil ya da kremayer) kesim boyuna taşınır. Kesim boyu kesim listesinden gelir; kontrolör açıya, testere kalınlığına ve profilin kesitine göre kafa konumunu hesaplar. Testere ilerlemesi pnömatik, hidrolik ya da servo olabilir; alüminyumda ilerleme hızı ve testere devri profil kesitine göre reçeteden seçilir. Otomatik kesim merkezlerinde profil bir besleme arabasıyla (servo itici) kesim noktasına sürülür ve parçalar etiketlenerek ayrılır; burada çevrim süresini besleme ekseninin ivmesi ve kesim süresi belirler.
Dört kafa kaynak makinesinde kafalar kasa ölçüsüne göre X ve Y eksenlerinde servo ile konumlanır; ısıtıcı plaka girer, profil uçları belirli süre ve basınçla eritilir, plaka çıkar ve kafalar birleştirme stroku kadar ilerleyerek kaynağı tamamlar. Kasa köşegeni ve köşe doğruluğu kafaların konumlama tekrarlanabilirliğine ve birleştirme strokunun eşit yapılmasına bağlıdır; ısıtıcı sıcaklığı PID ile tutulur. Kaynak sonrası kasa konveyörle köşe temizleme makinesine geçer; burada X, Y ve Z eksenleri profil kütüphanesindeki temizleme programını her köşede çalıştırır.
Profil işleme merkezleri 6 ile 12 metre arası çubuk profili birden fazla eksenle (X uzunlamasına, Y, Z ve döner A ekseni) işler: delme, kanal açma, kilit yuvası, uç frezeleme. Mengeneler işleme sırasında takımın yolundan otomatik olarak çekilir, takım değiştirici reçetedeki takımı seçer. Program pencere yazılımından gelir ve G-kodu ya da makro listesi olarak çalıştırılır; burada interpolasyon, hız planı ve takım telafisi CNC çekirdeğinin işidir.
-
1
Kesim listesi
Pencere yazılımından gelen sipariş ve optimizasyon listesi kontrolöre aktarılır; her parçanın boyu, açısı, profili ve etiketi bellidir.
-
2
Kesim ve işleme
Hareketli kafa ya da besleme arabası servo ile kesim boyuna gider; profil işleme merkezi kanal ve yuvaları programına göre açar.
-
3
Kaynak
Kaynak kafaları kasa ölçüsüne konumlanır, ısıtma ve birleştirme stroku reçeteye göre yapılır.
-
4
Köşe temizleme
Köşe temizleme ekseni profil kütüphanesindeki programı her köşede çalıştırır; kasa bir sonraki istasyona geçer.
Kritik parametreler
| Parametre | Neden önemli? | Tipik aralık / ONX saha verisi |
|---|---|---|
| Kesim boyu toleransı | Kaynakta kasa köşegenini ve camın oturmasını belirler; hareketli kafa konumlama hassasiyeti ve testere telafisiyle birlikte değerlendirilir. | Proje bazında belirlenir |
| Kesim açısı ve profil kesiti | Açılı kesimde kafa konumu profilin kesitine ve kesim açısına göre hesaplanır; profil kütüphanesinin doğruluğu kritiktir. | Proje bazında belirlenir |
| Çevrim süresi | Günlük pencere adedini belirler; besleme ve kafa eksenlerinin ivmesi, kesim ve kaynak süreleri birlikte değerlendirilir. | Proje bazında belirlenir |
| Kaynak kafası tekrarlanabilirliği | Kasa köşegeni ve köşe açısı kafaların konumuna ve eşit birleştirme stroku yapılmasına bağlıdır. | Proje bazında belirlenir |
| Profil kütüphanesi | Her profil için kesim telafisi, kaynak payı ve köşe temizleme programı; yeni profil sistemleri eklendikçe büyür. | Proje bazında belirlenir |
| Eksen sayısı ve takım değiştirme | İşleme merkezinde X/Y/Z/A eksenleri, mengene sayısı ve takım magazini çevrimi ve yatırımı belirler. | Proje bazında belirlenir |
ONX mimarisi
ONX mimarisinde makine kontrolü endüstriyel PC ya da panel PC üzerinde çalışan CODESYS Control ile kurulur. Kafa, besleme ve temizleme eksenleri EtherCAT servo sürücülerle aynı zaman tabanında çalışır; testere ve freze motorları AC sürücülerle sürülür, ısıtıcı sıcaklıkları PID ile tutulur. Kesim listesi pencere yazılımından CSV, XML ya da ağ üzerinden alınır, parçalar barkodla izlenir.
Profil işleme merkezi ve CNC köşe temizlemede G-kodu, interpolasyon, look-ahead hız planı ve takım telafisi X CNC Library ile; tek eksenli konumlamalar CODESYS SoftMotion ile yapılır. Profil kütüphanesi ve reçeteler operatör ekranından yönetilir; servis için uzak erişim ve alarm geçmişi aynı platformdadır.

CODESYS ve X CNC Library
Kesim listesi, profil kütüphanesi, servo konumlama; işleme merkezi ve köşe temizlemede G-kodu ve interpolasyon.

Panel PC
Kesim listesi, barkod, reçete ve operatör ekranının çalıştığı panel PC.
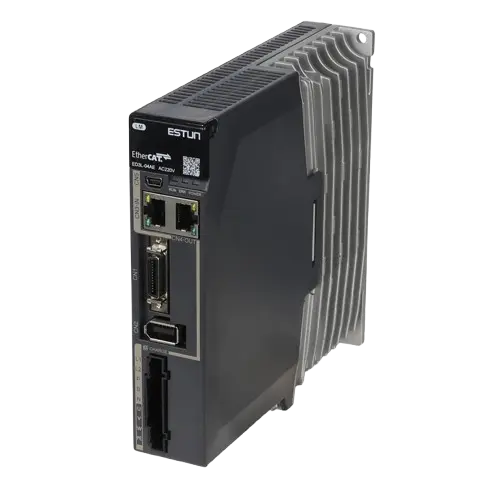
Servo sürücü
Hareketli kafa, besleme arabası, kaynak kafaları ve temizleme eksenleri için EtherCAT servo sürücüler.

Servo motor ve boyutlandırma
Kafa kütlesi, strok ve ivme hedefine göre motor ve redüktör seçimi.

Saha referansı
Aşağıdaki video ONX Control'ün YouTube kanalındaki dört köşe kaynak, robot ve temizleme hattı uygulamasından bir saha görüntüsüdür. Makinenizin eksen yapısını, kesim listesi akışını ve profil kütüphanesini görüşmede birlikte çıkarıyoruz.

Retrofit senaryosu
Doğrama makinelerinde sık görülen tablo; üretimi durmuş bir NC ünitesi ya da kapalı bir PLC, yedeği bulunmayan servo sürücüler, yalnızca makine üreticisinin değiştirebildiği profil kütüphanesi ve pencere yazılımıyla bağlantısı olmayan, ölçülerin elle girildiği bir ekrandır. Retrofit'te kafa, kaynak ve temizleme mekaniği korunur; kontrol CODESYS'e, sürücüler EtherCAT servolara taşınır ve kesim listesi doğrudan yazılımdan alınır.
- Eksen mekaniğinin, mevcut motorların ve profil kütüphanesinin incelenmesi
- Kafa ve besleme eksenlerinin hedef çevrim süresine göre yeniden boyutlandırılması
- Kontrolün CODESYS + EtherCAT mimarisine taşınması; profil kütüphanesinin açık formatta aktarılması
- Pencere yazılımından kesim listesi ve barkod akışının kurulması
- Planlı duruşta devreye alma ve örnek kasalarla ölçü doğrulaması
Sık sorulan sorular
Kesim listesi pencere yazılımından doğrudan alınabilir mi?
Evet. Pencere yazılımlarının çoğu kesim listesini CSV, XML ya da kendi formatlarında dışa verir; kontrolör bu listeyi ağdan ya da USB'den okur. Her satırda profil kodu, boy, açılar, adet ve etiket bilgisi bulunur; profil kodu kontrolördeki profil kütüphanesiyle eşleştirilir.
Hareketli kafanın konumu nasıl doğru tutulur?
Servo motorun enkoderi ve mekanik aktarım oranıyla konumlanır; referans noktası bir kez ölçülür, testere kalınlığı ve açılı kesimdeki geometri yazılımda telafi edilir. Uzun eksenlerde vidalı mil hatvesi hatası ya da kremayer boşluğu bir telafi tablosuyla düzeltilebilir.
Dört kafa kaynakta servo eksenin faydası nedir?
Kafalar kasa ölçüsüne servo ile konumlandığında ölçü değişimi reçeteden yapılır, birleştirme stroku her kafada eşit uygulanır ve kasa köşegeni daha tutarlı olur. Pnömatik dayamalı makinelerde ise ölçü ayarı elle yapılır ve tekrarlanabilirlik dayamaların durumuna bağlıdır.
Profil işleme merkezinde X CNC Library ne işe yarar?
Kanal açma ve frezeleme yollarını G-kodundan alıp eksen sınırları içinde look-ahead hız planıyla ve köşe yumuşatmayla çalıştırır. Delme ve kilit yuvası gibi tekrar eden işler makro olarak tanımlanabilir.
Teklif için hangi bilgiler gerekir?
Makine tipi, eksen sayısı ve stroklar, hedef çevrim süresi, profil sistemi sayısı, kullanılan pencere yazılımı ve mevcut kontrol sistemi bilgisi ön değerlendirme için yeterlidir.
Doğrama makinenizin kontrolünü mühendislerimizle konuşun
Makine tipini, eksen yapısını ve çevrim hedefinizi paylaşın; servo boyutlandırma ve kontrol mimarisi önerisiyle dönüş yapalım.