CNC Metal Kesim Kontrolü (Plazma, Lazer, Oksijen, Router)
Kısa tanım
CNC metal kesim kontrolü, plazma, lazer, oksijen veya router kafası taşıyan bir portalın (gantry) eksenlerini G-kodunda tanımlı kontura göre birlikte hareket ettirerek sacı istenen şekilde kesmesidir. Kontrolör G-kodunu yorumlar, doğrusal ve dairesel interpolasyonla her çevrimde eksenlere konum referansı üretir ve look-ahead ile köşelerde ve kısa segmentlerde hızı önceden planlar. ONX Control bu kontrolü PC tabanlı olarak CODESYS SoftMotion CNC, EtherCAT ve servo sürücülerle kurar.
Nasıl çalışır?
Kesilecek parça CAD/CAM yazılımında çizilir ve yerleşimi (nesting) yapılır; CAM çıktısı DIN 66025 tabanlı G-kodudur. Kontrolör bu programı satır satır okur, her satırı doğru, yay veya helis gibi geometrik bir yol elemanına çevirir ve torç açma-kapama, delme bekleme süresi gibi proses komutlarını M fonksiyonları olarak ayırır.
Yol elemanları doğrudan eksenlere gönderilmez; önce bir önişlemeden (look-ahead) geçer. Kontrolör ileride gelen segmentleri inceleyerek köşelerde ve kısa segment dizilerinde eksenlerin hız, ivme ve jerk sınırlarını aşmayacak bir hız profili çıkarır, gerekirse köşeleri yumuşatır. İnterpolatör ise bu yolu her görev çevriminde X, Y ve Z eksenleri için konum referanslarına böler; böylece kontur hızı sabit tutulurken eksenler birbirine göre senkron hareket eder.
-
1
G-kodunun yüklenmesi
CAM'den gelen program operatör panelinden seçilir; sac sıfır noktası ve gerekirse sac açısı (eğik yatırılmış levha) tanımlanır.
-
2
Yorumlama ve yol önişleme
G-kodu yol elemanlarına çevrilir; look-ahead ile hız profili planlanır, köşe yumuşatma ve kesim payı (kerf) telafisi uygulanır.
-
3
İnterpolasyon ve hareket
İnterpolatör her çevrimde eksen referanslarını üretir; servo sürücüler EtherCAT üzerinden aynı zaman tabanında bu referansları izler.
-
4
Proses kontrolü
Torç ateşleme, delme bekleme süresi, torç yükseklik kontrolü ve kesim sonu gibi adımlar M fonksiyonlarıyla hareketle eşzamanlı yürütülür.
Kritik parametreler
| Parametre | Neden önemli? | Tipik aralık / ONX saha verisi |
|---|---|---|
| Kesim hızı ve boşta hareket hızı | Kesim hızı malzeme, kalınlık ve kesim prosesinden gelir; boşta (G0) hız ise portal kütlesi ve tahrik mekaniğiyle sınırlıdır. İkisi birlikte parça başı süreyi belirler. | Proje bazında belirlenir |
| Kontur doğruluğu | Eksenlerin takip hatası, gantry'nin iki tarafı arasındaki fark, mekanik boşluk ve kesim payı telafisinin toplamıdır; köşe ve küçük daire kalitesinde belirgin olur. | Proje bazında belirlenir |
| Çevrim (parça / saat, delme sayısı) | Kesim uzunluğu, boşta hareketler ve her delmedeki bekleme süresinin toplamıdır; çok delikli parçalarda delme süresi baskın hale gelir. | Proje bazında belirlenir |
| Eksen ivmesi ve jerk | Look-ahead'in köşelerde ne kadar yavaşlaması gerektiğini belirler; yüksek ivme portalda titreşime, düşük ivme köşelerde aşırı yavaşlamaya yol açar. | Proje bazında belirlenir |
| Portal kütlesi ve tahrik mekaniği | Kremayer-pinyon, vidalı mil veya kayış seçimi ile servo motor torku ve redüktör oranını belirler. | Proje bazında belirlenir |
ONX mimarisi
ONX mimarisinde G-kodu yorumlama, look-ahead ve interpolasyon, endüstriyel PC üzerinde çalışan CODESYS Control RTE içindeki CODESYS SoftMotion CNC ile yapılır; ayrı bir CNC kontrol ünitesi gerekmez. Servo sürücüler ve uzak I/O EtherCAT üzerinden bağlanır ve EtherCAT Distributed Clocks ile ortak zaman tabanında çalışır.
Çift motorlu gantry ekseninde iki taraf aynı referansı izler; referanslama sırasında portal gönyesi hizalanır ve çalışma boyunca iki taraf arasındaki konum farkı izlenir. Torç yükseklik kontrolü, kesim parametre tabloları ve operatör ekranı aynı CODESYS projesinde tutulduğu için prosese özel fonksiyonlar kapalı bir CNC'ye bağlı kalmadan eklenebilir.

CODESYS SoftMotion CNC
G-kodu yorumlayıcı, look-ahead ile yol önişleme, doğrusal/dairesel interpolasyon ve M fonksiyonları.

Endüstriyel PC
CODESYS Control RTE'nin ve operatör ekranının çalıştığı endüstriyel PC veya panel PC.

Servo sürücü
X, Y1/Y2 ve Z eksenleri için EtherCAT haberleşmeli servo sürücüler.
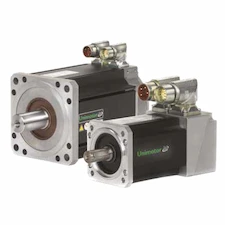
Servo motor ve boyutlandırma
Portal kütlesi, ivme hedefi ve tahrik mekaniğine göre motor ve redüktör seçimi.

Uzak I/O
Torç ateşleme, ark onayı, yükseklik sensörü, limit ve güvenlik sinyalleri için EtherCAT uzak I/O.
Saha referansı
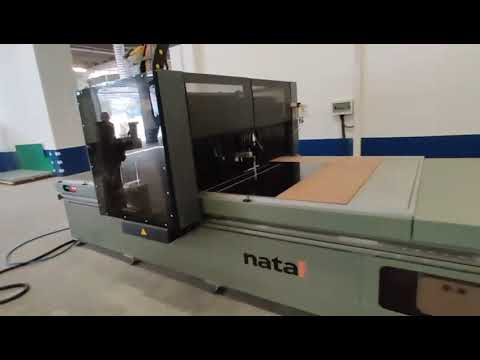
Aşağıdaki videolar ONX Control'ün YouTube kanalındaki CNC router uygulamalarından saha görüntüleridir: eksenler G-kodundan CODESYS SoftMotion CNC ile interpolasyonla sürülür. Plazma, lazer ve oksijen kesim portallarında da aynı kontrol mimarisi kullanılır; değişen, kesim kafasına ait proses fonksiyonlarıdır.

Prensip görselleri
Retrofit senaryosu
Eski kesim tezgâhlarında sık görülen tablo; yedek parçası kalmamış kapalı bir CNC kontrol ünitesi, analog referansla veya step motorla sürülen eksenler ve yeni CAM çıktısını sorunsuz okuyamayan bir yazılımdır. Retrofit'te portal, ray ve kesim kaynağı (plazma güç ünitesi, lazer kaynağı) çoğunlukla korunur; kontrol, sürücüler ve gerekirse motorlar yenilenir.
- Portal kütlesi, tahrik mekaniği, ray ve gantry gönyesinin ölçülmesi
- Mevcut G-kodu programlarının ve CAM post-processor çıktısının incelenmesi
- Kontrolün CODESYS SoftMotion CNC + EtherCAT mimarisine taşınması
- Torç yükseklik kontrolü ve kesim kaynağı arayüzünün yeni kontrole bağlanması
- Eski programlarla deneme kesimleri yapılarak devreye alma
Sık sorulan sorular
Look-ahead neden gereklidir?
Look-ahead olmadan kontrolör her segmentin sonunda durmak zorunda kalır ya da köşelere eksenlerin taşıyamayacağı hızla girer. İleriye bakarak hız profilini planlamak, kontur hızını mümkün olduğunca yüksek tutarken köşelerde eksenleri sınırlar içinde yavaşlatır; bu da kesim yüzeyini ve köşe kalitesini doğrudan etkiler.
Hangi CAM yazılımlarıyla çalışır?
CODESYS SoftMotion CNC, DIN 66025 tabanlı G-kodunu okur. CAM yazılımının post-processor çıktısı bu yapıya uygun olduğu sürece kullanılabilir; prosese özel M fonksiyonları proje sırasında birlikte tanımlanır.
Gantry'nin iki tarafındaki motorlar nasıl senkron tutulur?
Her iki motor da aynı konum referansını izler ve kendi konum döngüsüyle çalışır. Referanslama sırasında portal gönyesi hizalanır, çalışma sırasında iki taraf arasındaki fark izlenir ve sınır aşılırsa hareket durdurulur.
Plazma kesimde torç yüksekliği nasıl kontrol edilir?
Plazmada genellikle ark gerilimi ölçülerek Z ekseni düzeltilir. Köşelerde ve küçük deliklerde hız düştüğünde ark gerilimi değiştiği için bu bölgelerde yükseklik düzeltmesi dondurulur. Lazerde ise kapasitif mesafe ölçümü kullanılır.
Teklif için hangi bilgiler gerekir?
Kesim prosesi (plazma, lazer, oksijen, router), tabla ölçüleri, portal kütlesi ve tahrik mekaniği, hedef kesim ve boşta hareket hızları, kullanılan CAM yazılımı ve mevcut kontrol sistemi bilgisi ön değerlendirme için yeterlidir.
CNC kesim projenizi mühendislerimizle konuşun
Kesim prosesinizi, tabla ölçülerinizi ve hız hedeflerinizi paylaşın; eksen boyutlandırması ve mimari önerisiyle dönüş yapalım.