
 Control Techniques
 Estun Automation
 CODESYS
 Crevis
 Nexcom / Nexcobot
 Leroy-Somer
 Servo Sistemleri
 AC Sürücü + Motor
 DC Sürücüler
 Akıllı PLC
 Panel PC / IPC
 Uzak I/O
Beton Parke Taşı ve Bordür Üretiminde Yapay Zekâ ile Kalite Kontrol
Hazırlayan: ONX Control mühendislik ekibi · Son güncelleme:
Kısa tanım
Beton parke taşı (kilit taşı) ve bordür üretiminde kalite kontrol çoğunlukla ürün kür odasından çıktıktan saatler sonra, numuneyle yapılır; o arada aynı hatayla üretilmiş paletler de kür odasına girmiş olur. Yapay zekâ ile kalite kontrol, vibropresin hemen çıkışında, ürün henüz ıslakken her paleti tarar: kırık köşe, çatlak, eksik dolgu ve yüzey hatalarını kamera görüntüsünden derin öğrenmeyle bulur, her ürünün yüksekliğini lazer çizgisi ve kamerayla ölçer ve sonucu palet numarasıyla operatöre anlık verir. ONX Control bu sistemi Linux tabanlı edge YZ bilgisayarı, global shutter GigE kamera ve lazer çizgi projektörüyle kurar.
Nasıl çalışır?
Ölçüm istasyonu vibropres ile kür odası arasındaki palet konveyörüne kurulur. Palet istasyondan geçerken ürünlerin üzerine enine bir lazer çizgisi düşürülür ve aynı anda üst yüzeyin görüntüsü alınır. Görüntü alma palet sensörü ya da konveyör enkoderiyle tetiklenir; böylece her görüntü satırının paletin hangi sırasına ait olduğu bilinir. Hareketli palette bozulmasız görüntü için global shutter kamera ve kısa pozlama kullanılır.
Yükseklik lazer çizgi üçgenlemesiyle ölçülür: kamera lazer çizgisine açılı baktığı için, çizgi yüksek bir yüzeye düştüğünde görüntüde kayar. Kalibrasyonla bu kayma milimetreye çevrilir ve palet yüzeyi referans alınarak her ürünün yüksekliği hesaplanır. Ürün yüksekliğinin standardın izin verdiği alt sınıra yakın ve tutarlı tutulması hem kaliteyi hem beton tüketimini doğrudan etkiler; yükseklikteki sapma çoğunlukla dolum, vibrasyon süresi ya da karışımdaki bir değişikliğin ilk işaretidir.
Yüzey hataları derin öğrenme modeliyle bulunur: kırık ya da eksik köşe, kenar ve yüzey çatlağı, eksik dolgu, gözenek ve boşluk, renkli üst tabakadaki kopma ve renk farkı. Islak beton yüzeyi ışığı yansıttığı ve tonu kurudukça değiştiği için kural tabanlı yöntemler burada zorlanır; model sizin ürün tipleriniz ve renkleriniz için, sizin hatalı ve hatasız ürünlerinizle eğitilir. Her ürün tipi (kalıp) için ayrı reçete tutulur.
Sonuçlar palet numarası, kalıp ve vardiyayla kaydedilir; operatör ekranında son paletlerin hata haritası ve yükseklik eğilimi görünür. Yükseklik alt sınıra yaklaştığında ya da aynı kalıp gözünde tekrar eden bir hata görüldüğünde uyarı verilir; böylece sorun bütün bir partiye yayılmadan pres ayarı düzeltilir ya da kalıp kontrol edilir. Hatalı ürünler, kür sonrası küpleme aşamasında ayrılmak üzere palet ve konum bilgisiyle işaretlenebilir.
-
1
Palet algılama
Palet ölçüm istasyonuna girdiğinde sensör ya da enkoder görüntü almayı başlatır.
-
2
Lazer çizgiyle yükseklik
Lazer çizgisinin kayması her ürün için yüksekliğe çevrilir; palet yüzeyi referans alınır.
-
3
YZ ile yüzey kontrolü
Model ıslak üst yüzeyde kırık köşe, çatlak, eksik dolgu ve yüzey hatalarını bulur.
-
4
Palet kaydı ve uyarı
Sonuç palet numarasıyla kaydedilir; eğilim operatöre gösterilir, sınır aşılınca uyarı verilir.
Kritik parametreler
| Parametre | Neden önemli? | Değer |
|---|---|---|
| Pres çevrim süresi ve palet hızı | Palet istasyondan geçerken kaç görüntü ve lazer profili alınacağını ve kameranın pozlama süresini belirler. | Proje bazında belirlenir |
| Ürün tipi, boyutu ve dizilim | Görüş alanını, kamera ve lazer sayısını ve her kalıp için reçeteyi belirler. | Proje bazında belirlenir |
| Yükseklik toleransı | Kamera çözünürlüğünü, lazer ile kamera arasındaki açıyı ve kalibrasyon yöntemini belirler; ölçüm belirsizliği referans bloklarla doğrulanır. | Proje bazında belirlenir |
| Hata tipleri ve renkler | Renkli üst tabaka, doku ve ıslak yüzey yansıması aydınlatma geometrisini ve modelin eğitim verisini belirler. | Proje bazında belirlenir |
| Ortam | Toz, nem, titreşim ve ortam ışığı; kamera ve lazer muhafazasını, montajı ve temizlik planını belirler. | Proje bazında belirlenir |
Değerler hattınızda ve ürünlerinizle yapılan fizibilite çalışmasında belirlenir; sayfada genel bir doğruluk ya da tasarruf vaadi vermiyoruz.
ONX mimarisi
Lazer çizgi projektörü ve global shutter kamera palet konveyörünün üzerine, toza ve neme karşı korunan bir muhafazayla kurulur; görüntü GigE ile edge YZ bilgisayarına gelir. Stoktaki Nexcom COEUS-3721T (NVIDIA Jetson Orin Nano) yükseklik profilini ve yüzey modelini Linux üzerinde çalıştırır; stoktaki global shutter Crevis MG-A121K-9 hareketli palet için uygun kameradır. Geniş paletlerde ya da çok sıralı dizilimde birden fazla kamera ve lazer kullanılır.
Sonuçlar operatör ekranına ve veritabanına yazılır. Pres PLC'siyle bağlantı (palet numarası, kalıp bilgisi, uyarı sinyali) Modbus TCP, OPC UA ya da dijital sinyalle kurulabilir; hangi verinin presle paylaşılacağı ve uyarının nasıl kullanılacağı projede birlikte belirlenir.
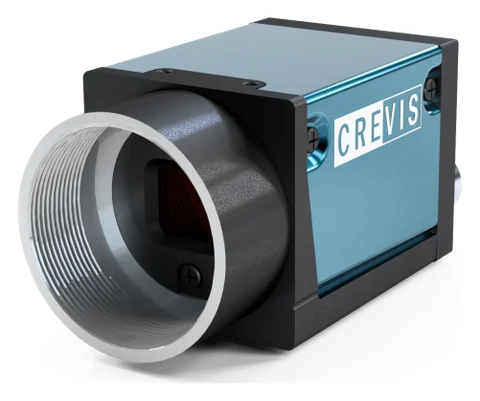
GigE endüstriyel kamera ve optik
Crevis MG serisi GigE Vision kameralar ve 12 MP lensler. Çözünürlük, sensör tipi (rolling ya da global shutter), lens ve aydınlatma, en küçük hata ve hat hızına göre seçilir. Stoktaki MG-A121L-9 (Sony STARVIS IMX226, rolling shutter + Global Reset) ve MG-A121K-9 (Sony Pregius IMX304, global shutter) PoE ile tek kablodan beslenir ve harici tetik girişiyle enkoder ya da fotoselden tetiklenir.
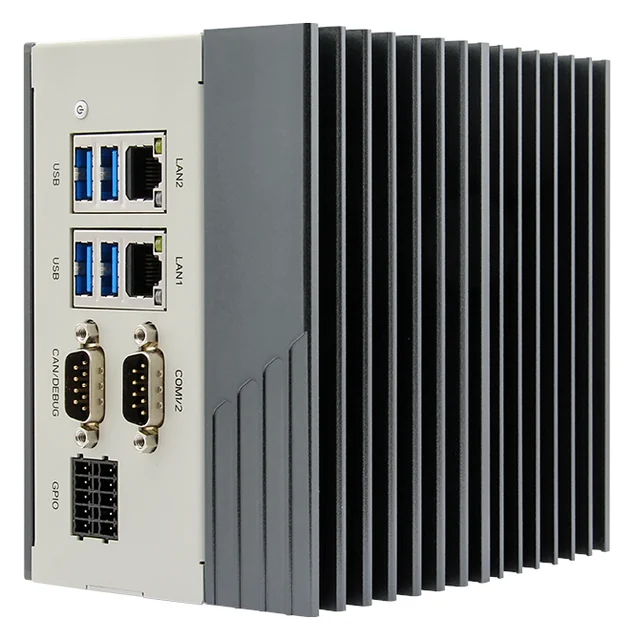
Edge YZ bilgisayarı
Nexcom COEUS-3721T: fansız kutu PC, NVIDIA Jetson Orin Nano 4 GB (512 çekirdekli Ampere GPU; üretici değeri 34 TOPS, INT8, Super mode), 2 × GbE, 4 × USB 3.0, HDMI, 4 DI / 4 DO, RS232/422/485, CAN, 9–30 V DC, DIN ray. Ubuntu 22.04 ve JetPack 6.2 üzerinde modeller TensorRT ya da ONNX Runtime ile GPU'da çalışır; görüntü tesis dışına çıkmaz.
Lazer çizgi projektörü
Ürünlerin üzerine enine bir lazer çizgisi düşüren endüstriyel projektör; kamera çizgiye açılı bakar, çizginin kayması yüksekliği verir. Dalga boyu, çizgi kalınlığı ve güç ürün rengine ve ortam ışığına göre seçilir.
Görüntü işleme ve model yazılımı
Python ve OpenCV ile görüntü alma ve ön işleme, YOLO ailesi tespit ve segmentasyon modelleri, etiketleme, eğitim ve sürüm kaydı; operatör ekranı ve kayıt arayüzü ONX'te yazılır.
Fizibilite ve pilot çalışma
Yapay zekâ projelerinde başarıyı belirleyen, sizin ürününüz, ışığınız ve hat hızınızdır; katalog değeri değil. Bu yüzden her projeye sizin numunelerinizle başlıyoruz: önce masa başında doğru kamera, lens ve aydınlatmayla görüntü toplanır, ilk model eğitilir ve yanlış ret ile kaçırma oranı sizin parçalarınız üzerinde ölçülür. Sonuç kabul ölçütünü karşılıyorsa sistem hatta pilot olarak, önce yalnızca kayıt tutan ve karar vermeyen modda çalıştırılır.
Beton parke taşı projelerinde fizibilite sizin hattınızdan alınan paletlerle yapılır: farklı ürün tipleri ve renklerinden, hatalı ve hatasız ürünlerden görüntü toplanır; yükseklik ölçümü, ölçüleri bilinen referans bloklarla ve kür sonrası kumpas ölçümleriyle karşılaştırılır. Pilot aşamasında sistem bir süre yalnızca kayıt tutar; sonuçlar kalite ekibinizin kontrolleriyle karşılaştırıldıktan sonra uyarılar açılır.
Mevcut hatta ekleme
Sistem çalışan bir vibropres hattına, pres ile kür odası arasındaki palet konveyörüne eklenir; presin kendisine ve kalıplara dokunulmaz. Palet konveyörünün üzerinde kamera ve lazer için bir köprü, palet algılama sensörü ve operatör ekranı yeterlidir.
- Palet konveyöründe istasyon yerinin, palet hızının ve çevrim süresinin ölçülmesi
- Kamera ve lazer köprüsünün toza, neme ve titreşime karşı muhafazalı kurulması
- Palet algılama ve palet numarası bilgisinin sensörden ya da pres PLC'sinden alınması
- Her ürün tipi için reçete, yükseklik toleransı ve kalibrasyon
- Önce yalnızca kayıt tutan pilot, ardından uyarıların açılması
Sık sorulan sorular
Kontrol neden kür odasından önce yapılıyor?
Kür odasından sonra yapılan kontrol hatayı saatler sonra gösterir; o arada aynı ayarla üretilmiş paletler de kür odasına girmiş olur. Presin hemen çıkışında yapılan kontrol hatayı dakikalar içinde gösterir; pres ayarı ya da kalıp sorunu bütün bir partiye yayılmadan düzeltilir.
Islak üründe ölçülen yükseklik güvenilir mi?
Ölçülen değer, presten çıkan ürünün o anki yüksekliğidir ve presin dolum ve vibrasyon ayarını doğrudan yansıtır. Kür sonrası değerle ilişkisi ürüne ve karışıma bağlı olduğundan, pilot aşamasında ıslak ölçümler kür sonrası kumpas ölçümleriyle karşılaştırılır ve gerekirse ürün tipine göre bir düzeltme tanımlanır.
Renkli ve desenli ürünlerde çalışır mı?
Evet. Her ürün tipi ve renk için model sizin ürünlerinizle eğitilir ve her kalıp için reçete tutulur; renkli üst tabakadaki kopma ve renk farkı da ayrı bir hata sınıfı olarak izlenebilir.
Hatalı ürünler hattan ayrılıyor mu?
Islak ürüne dokunulmaz; sistem hatalı ürünleri palet ve konum bilgisiyle kaydeder. Ayırma, kür sonrası küpleme aşamasında bu kayda göre yapılabilir. Asıl kazanç, hatanın kaynağının presin hemen çıkışında görülmesidir.
Toz ve nem kamerayı etkilemez mi?
Kamera ve lazer toza ve neme karşı muhafaza içinde, gerekirse hava perdesiyle korunur; lens ve muhafaza camının temizlik aralığı bakım planına girer. Kalibrasyon referans bloklarla periyodik olarak doğrulanır.
Vibropres hattınız için fizibiliteyi konuşalım
Ürün tipleri, palet ölçüsü, pres çevrim süresi ve birkaç hatalı ve hatasız ürün yeterli; ölçüm istasyonu ve fizibilite planıyla dönüş yapalım.