
 Control Techniques
 Estun Automation
 CODESYS
 Crevis
 Nexcom / Nexcobot
 Leroy-Somer
 Servo Sistemleri
 AC Sürücü + Motor
 DC Sürücüler
 Akıllı PLC
 Panel PC / IPC
 Uzak I/O
Yatak Üretim Makineleri Otomasyonu: Kapitone, Yay Sarma, Sünger Kesim ve Rollpack
Hazırlayan: ONX Control mühendislik ekibi · Son güncelleme:
Kısa tanım
Yatak üretimi birkaç özel makineyle yapılır: kapitone makinesi kumaş, elyaf ve süngeri bir desene göre dikerek yatak yüzeyini oluşturur; yay sarma makinesi telden cepli ya da bonnell yaylar üretir; CNC sünger kesim makinesi blok süngeri ölçüye ya da kontura göre keser; rollpack makinesi bitmiş yatağı sıkıştırıp rulo halinde paketler. Bu makinelerin ortak noktası, birden fazla eksenin aynı ana harekete senkron ve desen ya da reçeteye göre çalışmasıdır. ONX Control yatak makinelerinin kontrolünü CODESYS SoftMotion, EtherCAT ve servo sürücülerle kurar.
Nasıl çalışır?
Çok iğneli kapitone makinesinde ana mil iğne çubuğunu yukarı-aşağı hareket ettirir; kumaş besleme valsleri her dikişte bir dikiş boyu kadar ilerler, iğne çubuğu ise desene göre yanlamasına kayar. Desen, besleme ekseni ile yanal eksenin ana mile göre birlikte hareketinden oluşur: iğne kumaşın içindeyken iki eksen durmalı, iğne kumaştan çıkınca bir sonraki dikiş noktasına gitmelidir. Tek iğneli (zincir dikiş) panel kapitone makinelerinde ise dikiş kafası bir portal üzerinde X ve Y eksenleriyle CAD'den gelen deseni çizer; burada desen dosyası, interpolasyon ve köşelerdeki hız planı belirleyicidir.
Cepli yay makinesinde tel bir besleme ünitesinden servo ile itilir; çap ve adım takımları servo eksenlerle konumlanarak yayın sarım çapını ve adımını oluşturur, kesici yayı ayırır. Yay ısıl işlemden geçer, dokunmamış kumaştan bir cebe yerleştirilir ve cep ultrasonik kaynakla kapatılır; ardından yay şeritleri birleştirilerek yay ünitesi oluşturulur. Her yayın profili (farklı bölgelerde farklı sertlik) reçeteden gelir; tel besleme ile form takımlarının hareketi birbirine kamlanır.
CNC sünger kesim makineleri blok süngeri yatay, dikey ya da kontur olarak keser. Kontur kesimde salınımlı ya da sonsuz şerit bıçak, X ve Y eksenleriyle DXF'ten gelen şekli izler; bıçağın dönme ekseni yola teğet tutulur. Yatay ve dikey kesimde ise tabla ya da bıçak arabası sabit hızla hareket eder ve kesim kalınlığı reçeteden ayarlanır.
Rollpack makinesi bitmiş yatağı preste sıkıştırır, bir film tabakasına alır ve sarma valsleriyle rulo haline getirerek paketler. Sıkıştırma kuvveti, sarma hızı ve film beslemesi yatağın tipine göre reçeteden gelir; sarma sırasında yatağın ilerleme hızı ile film beslemesi senkron tutulur. Kenar kapama (bant çekme) makinelerinde ise dikiş kafası yatağın çevresinde döner ve köşelerde hızı ile bant beslemesi ayarlanır.
-
1
Reçete ve desen
Kapitone deseni, yay profili ya da kesim şekli reçeteden ya da CAD dosyasından yüklenir.
-
2
Senkron hareket
Ana mil ya da ana eksen döner; besleme, desen ve form eksenleri ona kamlı çalışır.
-
3
İzleme
İplik kopması, tel bitişi, bıçak durumu ve sayaçlar izlenir; hata durumunda makine kontrollü durur.
-
4
Aktarma
Panel, yay ünitesi ya da kesilen sünger bir sonraki istasyona ya da paketlemeye geçer.
Kritik parametreler
| Parametre | Neden önemli? | Tipik aralık / ONX saha verisi |
|---|---|---|
| Dikiş hızı (dikiş/dk) | Kapitone makinesinin kapasitesi; ana mil ile besleme ve desen eksenlerinin dinamiğiyle sınırlıdır. | Proje bazında belirlenir |
| Desen karmaşıklığı | Yanal eksenin her dikişte kat ettiği yol arttıkça dikiş hızı düşer. | Proje bazında belirlenir |
| Yay üretim hızı (yay/dk) | Tel besleme, form takımları ve cep kaynağının birlikte belirlediği çevrim. | Proje bazında belirlenir |
| Yay çapı, adımı ve tel çapı | Form eksenlerinin konumlarını ve tel besleme uzunluğunu belirler; yayın sertliğini doğrudan etkiler. | Proje bazında belirlenir |
| Kesim toleransı | Sünger kesimde bıçak tipi, eksen hızı ve bıçağın yola teğet tutulmasıyla belirlenir. | Proje bazında belirlenir |
| Sıkıştırma kuvveti ve sarma hızı | Rollpack'te yatağın hasar görmeden rulo yapılmasını ve paket boyunu belirler. | Proje bazında belirlenir |
ONX mimarisi
ONX mimarisinde kapitone makinesinin ana mili sanal ya da gerçek ana eksendir; kumaş besleme ve yanal desen eksenleri CODESYS SoftMotion'da ana mile kam profilleriyle bağlanır ve desen her dikiş için bir sonraki noktayı verir. Portal tipi kapitone ve kontur kesim makinelerinde desen ya da DXF dosyası X CNC Library ile interpolasyon ve look-ahead hız planıyla çalıştırılır.
Yay sarma makinesinde tel besleme ve form eksenleri aynı ana eksene kamlıdır; yay profili reçeteden gelir ve her yay için eksen konumları yeniden hesaplanabilir. Isıl işlem akımı, ultrasonik kaynak ve pnömatik hareketler aynı kontrolördedir. Tüm makinelerde reçeteler, sayaçlar ve alarm geçmişi panel PC'den yönetilir.

CODESYS SoftMotion ve X CNC
Ana mile kam profilleri, desen ve yay reçeteleri; portal ve kontur kesimde interpolasyon.

Panel PC
CODESYS Control RTE, desen kütüphanesi ve operatör ekranının çalıştığı panel PC.
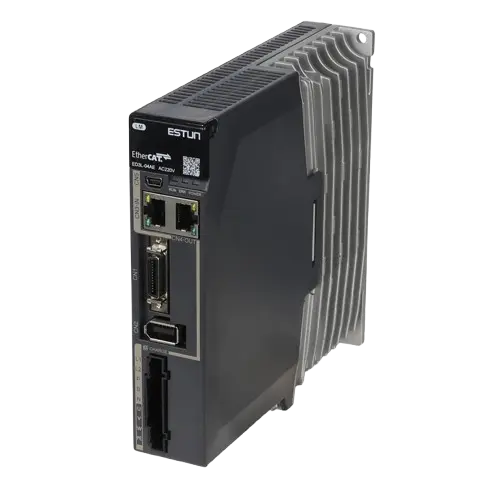
Servo sürücü
Besleme, desen, tel besleme ve form eksenleri için EtherCAT servo sürücüler.

Servo motor ve boyutlandırma
Ana mil, desen ekseni ve tel besleme için motor ve redüktör seçimi.
AC sürücü
Konveyörler, sünger kesim bıçak motoru ve rollpack valsleri için AC sürücüler.

Uzak I/O
İplik ve tel sensörleri, pnömatik valfler, ultrasonik kaynak ve güvenlik için EtherCAT uzak I/O.
Saha referansı
Bu sayfadaki mimari, ONX Control'ün tekstil iplik makineleri, CNC ve servo senkron uygulamalarında kullandığı elektronik kam ve interpolasyon altyapısına dayanır. Makinenizin eksen yapısını ve desen akışını görüşmede birlikte çıkarıyoruz.
Retrofit senaryosu
Yatak makinelerinde sık görülen tablo; mekanik kamlı ya da dişli kutulu desen mekanizmaları, desen değişiminde parça değişimi, yurt dışından gelen ve yedeği bulunmayan kontrol kartları ve desen dosyalarının yalnızca makine üreticisinin yazılımıyla hazırlanabilmesidir. Retrofit'te iğne mili, kancalar, form takımları ve gövde korunur; desen ve form hareketleri servo eksenlere, desenler açık formatta reçetelere taşınır.
- Ana mil, besleme, desen ve form mekaniğinin incelenmesi
- Eksenlerin hedef dikiş/dk ya da yay/dk'ya göre boyutlandırılması
- Kontrolün CODESYS SoftMotion + EtherCAT mimarisine taşınması
- Desen ve yay profillerinin açık formatta reçeteye aktarılması
- Planlı duruşta devreye alma ve örnek ürünle doğrulama
Sık sorulan sorular
Kapitone makinesinde desen nasıl oluşur?
Ana mil her turda bir dikiş atar. İğne kumaştan çıktığı açı aralığında kumaş besleme ekseni bir dikiş boyu, yanal eksen ise desenin bir sonraki noktasına kadar hareket eder; iğne kumaşa girerken iki eksen durmuş olmalıdır. Bu hareketler ana mile göre tanımlı kam profilleriyle yapılır.
Desen dosyaları nereden gelir?
Çok iğneli makinelerde desen, her dikiş için yanal konum listesi olarak tanımlanır ve ekrandaki editörden ya da dosyadan yüklenir. Portal tipi tek iğneli makinelerde desen CAD'den DXF ya da G-kodu olarak gelir ve CNC çekirdeğiyle çalıştırılır.
Yay sarma makinesinde servonun faydası nedir?
Yay çapı, adımı ve tel boyu reçeteden değişir; aynı yay ünitesinde farklı sertlik bölgeleri için farklı yaylar üretilebilir. Mekanik kamlı makinelerde bu değişiklik kam değişimi gerektirir.
Sünger kesimde bıçak neden yola teğet tutulur?
Şerit ya da salınımlı bıçak kesim yönüne dik dönerse süngeri yırtar ve kesim yüzeyi bozulur. Bıçağın dönme ekseni interpolatörden gelen yol açısına göre sürülür; dar köşelerde hız düşürülür.
Teklif için hangi bilgiler gerekir?
Makine tipi, eksen sayısı, hedef dikiş/dk ya da yay/dk, desen veya ürün çeşitliliği ve mevcut kontrol sistemi bilgisi ön değerlendirme için yeterlidir.
Yatak makinenizin kontrolünü mühendislerimizle konuşun
Makine tipini, eksen yapısını ve üretim hedefinizi paylaşın; servo boyutlandırma ve kontrol mimarisi önerisiyle dönüş yapalım.