
 Control Techniques
 Estun Automation
 CODESYS
 Crevis
 Nexcom / Nexcobot
 Leroy-Somer
 Servo Sistemleri
 AC Sürücü + Motor
 DC Sürücüler
 Akıllı PLC
 Panel PC / IPC
 Uzak I/O
Plastik Torba ve Poşet Makinesi Otomasyonu
Hazırlayan: ONX Control mühendislik ekibi · Son güncelleme:
Kısa tanım
Plastik torba makinesi, rulodan açılan PE filmi her çevrimde bir torba boyu kadar ilerletir, kaynak çenesiyle torbanın dibini ya da yanlarını kaynatır, bıçakla keser ve torbaları istifler. Torba boyunu servo besleme valsi belirler; baskılı filmde boy, fotoselin okuduğu baskı işaretine göre her çevrimde düzeltilir. Dakikadaki torba adedini besleme ekseninin ivmesi, kaynak süresi ve kesimin zamanlaması birlikte belirler. ONX Control torba ve poşet makinelerinin kontrolünü CODESYS SoftMotion, EtherCAT ve servo sürücülerle kurar.
Nasıl çalışır?
Torba makinesinin yapısı ürüne göre değişir: dipten kaynaklı makinelerde (çöp torbası, rulo poşet) kaynak hattı filme dik atılır ve torbalar perfore edilip ruloya sarılabilir; yandan kaynaklı makinelerde (atlet, kargo, kilitli poşet) sıcak bıçak iki torbayı ayırırken yanlarını da kaynatır; wicket makinelerinde torbalar delinip bir tel taşıyıcıya dizilir. Kargo poşetlerinde bunlara bant uygulama, kapak katlama ve şerit (tape) besleme eklenir. Hepsinde ortak çekirdek aynıdır: çözücü, gerginlik dans kolu, servo besleme, kaynak ve kesim istasyonu, istifleme.
Kesikli (intermittent) makinelerde film her çevrimde durur: servo besleme valsi torba boyu kadar S profilinde ilerler, film dururken kaynak çenesi iner, ısıyı belirli süre uygular ve kalkar; bıçak keser. Çözücü filmi sürekli açtığı için arada bir dans kolu, kesikli besleme ile sürekli çözme arasındaki farkı tampon olarak tutar ve çözücü hızını ayarlar. Sürekli (continuous) makinelerde film durmaz; döner kaynak tamburu ya da filme senkron hareket eden kaynak çenesi elektronik kamla filmin hızına bağlanır.
Baskılı filmde torba boyu, baskı tekrar boyuna eşit olmalıdır. Fotosel her çevrimde baskı işaretinin geldiği konumu yakalar (touch probe); kontrolör beklenen konumla ölçülen arasındaki farkı bir sonraki beslemenin boyuna ekler. Böylece film uzaması, sarım gerginliği ve baskı tekrar boyundaki küçük farklar birikmeden düzeltilir. Baskısız filmde boy doğrudan servo ekseninin konumundan, kaymaya karşı gerekiyorsa ölçüm tekerinden alınır.
Çevrim hızını sınırlayan şey çoğunlukla kaynak süresidir: kalın film ve geniş kaynak daha uzun temas ister. Besleme ekseninin ivmesi ve jerk sınırı ise filmin esnemesine ve kaymasına göre seçilir; çok sert besleme ince filmde boy hatası, kalın filmde vals kayması yaratır. Kaynak çenesi bir krank ya da servo ile sürüldüğünde, çenenin inme ve kalkma profili besleme ekseniyle aynı ana eksene kamlanır ve hız değiştiğinde kaynak süresi sabit tutulabilir.
-
1
Besleme
Servo besleme valsi filmi bir torba boyu kadar ilerletir; dans kolu çözücüyle arasındaki farkı tamponlar.
-
2
Register düzeltme
Fotosel baskı işaretini yakalar; ölçülen sapma bir sonraki besleme boyuna eklenir.
-
3
Kaynak
Film dururken kaynak çenesi iner, reçetedeki süre ve sıcaklıkla kaynatır ve kalkar.
-
4
Kesim ve istif
Bıçak torbayı keser ya da perfore eder; torbalar konveyöre, wicket teline ya da sarıcıya geçer.
Kritik parametreler
| Parametre | Neden önemli? | Tipik aralık / ONX saha verisi |
|---|---|---|
| Torba boyu ve toleransı | Besleme ekseninin konumlama hassasiyeti ve film kaymasıyla belirlenir; baskılı filmde register doğruluğu ayrıca önemlidir. | Proje bazında belirlenir |
| Çevrim hızı (torba/dk) | Besleme süresi, kaynak süresi ve çene hareketinin toplamı; kalın filmde kaynak süresi baskın olur. | Proje bazında belirlenir |
| Film kalınlığı ve malzemesi | Kaynak sıcaklığını ve süresini, besleme ivmesine dayanımı ve dans kolu gerginliğini belirler. | Proje bazında belirlenir |
| Register sapması | Baskı tekrar boyu ile torba boyu arasındaki fark; fotosel tepki süresi ve düzeltme algoritmasının kalitesine bağlıdır. | Proje bazında belirlenir |
| Besleme ivmesi ve jerk | Yüksek ivme çevrimi kısaltır ama filmi esnetir ve vals kaymasına yol açabilir. | Proje bazında belirlenir |
| Kaynak sıcaklığı | Kaynak çubuğu ya da sıcak bıçak sıcaklığı PID ile tutulur; hız değişince enerji dengesi değişir. | Proje bazında belirlenir |
ONX mimarisi
ONX mimarisinde besleme valsi, kaynak çenesi ve yardımcı eksenler (kapak katlama, bant besleme, wicket kolu) CODESYS SoftMotion ile tek bir sanal ana eksene bağlanır; her istasyonun hareketi bu ana eksene göre tanımlı kam profilleriyle çalışır. Fotosel girişi sürücüdeki ya da I/O modülündeki hızlı yakalama (touch probe) girişine bağlanır, register düzeltmesi bir sonraki çevrimin boyuna uygulanır.
Çözücü dans kolu analog girişle okunur ve çözücü AC sürücüsünün hızına PID ile bağlanır; kaynak ısıtıcıları sıcaklık kontrolüyle tutulur. Torba boyu, kaynak süresi ve sıcaklıkları, register ayarı ve sayaçlar reçeteden yönetilir; ürün değişimi ekrandan seçimle yapılır.

CODESYS SoftMotion ve X Motion
Sanal ana eksen, besleme ve kaynak kam profilleri, register düzeltmesi ve reçeteler.

Endüstriyel PC / panel PC
CODESYS Control RTE ve operatör ekranının çalıştığı panel PC.
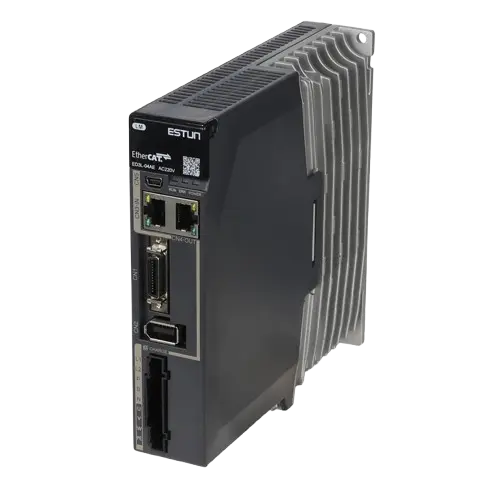
Servo sürücü
Besleme valsi ve kaynak çenesi için touch probe girişli EtherCAT servo sürücüler.

Servo motor ve boyutlandırma
Vals ataleti, torba boyu ve hedef çevrime göre motor seçimi.

Uzak I/O
Isıtıcılar, pnömatik valfler, dans kolu ve güvenlik sinyalleri için EtherCAT uzak I/O.
Saha referansı
Bu sayfadaki mimari, ONX Control'ün döner makas, yatay ve dikey paketleme uygulamalarında kullandığı servo besleme, register düzeltme ve elektronik kam altyapısına dayanır. Makinenizin istasyon yapısını ve çevrim hedefini görüşmede birlikte çıkarıyoruz.
Retrofit senaryosu
Torba makinelerinde sık görülen tablo; mekanik kamlı ya da tek bir kontrol kartına bağlı, yedeği bulunmayan bir sürücüyle çalışan besleme, elle ayarlanan register, ürün değişiminde mekanik ayar ve çevrim hızını sınırlayan eski step motorlardır. Retrofit'te gövde, kaynak çubukları ve bıçaklar korunur; besleme ve kaynak hareketi servo eksenlere ve yazılımdaki kam profillerine taşınır.
- Besleme valsi, kaynak çenesi mekaniği ve çözücünün incelenmesi
- Besleme ve kaynak eksenlerinin hedef torba/dk'ya göre boyutlandırılması
- Kontrolün CODESYS SoftMotion + EtherCAT mimarisine taşınması; fotosel ile register düzeltmesi
- Ürün reçetelerinin (boy, kaynak süresi, sıcaklık) ekrandan yönetilmesi
- Planlı duruşta devreye alma ve ölçülen torba boyu ile karşılaştırmalı test
Sık sorulan sorular
Register düzeltmesi nasıl çalışır?
Fotosel baskı işaretini gördüğü anda servo eksenin konumu sürücüdeki hızlı yakalama girişiyle mikrosaniye seviyesinde kaydedilir. Beklenen konumla aradaki fark hesaplanır ve bir sonraki beslemenin boyuna, genellikle bir filtreyle yumuşatılarak eklenir. İşaret birkaç çevrim kaçırılırsa makine baskısız moda düşmez; alarm verir ya da son geçerli boyla devam eder.
Kesikli mi, sürekli makine mi?
Kesikli makine yapısal olarak daha basittir ve kaynak süresi film dururken tam olarak uygulanır; çevrim hızı besleme ve kaynak süresiyle sınırlıdır. Sürekli makinede film durmaz, daha yüksek hızlara çıkılabilir ama kaynak çenesinin filme senkron hareketi ve kaynak süresinin hızla ilişkisi daha karmaşık bir kontrol gerektirir.
Step motor yerine servo kullanmanın faydası nedir?
Servo kapalı çevrimdir, adım kaçırmaz, ivmesi ve hız aralığı daha yüksektir; touch probe ile register düzeltmesi doğrudan sürücüde yapılabilir. Bu, hem çevrim hızını hem de torba boyu tutarlılığını artırır.
Ürün değişimi ne kadar sürer?
Torba boyu, kaynak süresi, sıcaklık ve register ayarı reçetede tutulduğunda ürün değişimi ekrandan seçimle yapılır; mekanik ayar yalnızca kaynak çubuğu ya da bıçak değişiyorsa gerekir.
Teklif için hangi bilgiler gerekir?
Makine tipi, torba boyu ve genişlik aralığı, film kalınlığı, hedef torba/dk, baskılı film kullanılıp kullanılmadığı ve mevcut kontrol sistemi bilgisi ön değerlendirme için yeterlidir.
Torba makinenizin besleme ve kaynak kontrolünü mühendislerimizle konuşun
Makine tipini, torba boyu aralığını ve hedef çevriminizi paylaşın; servo boyutlandırma ve kontrol mimarisi önerisiyle dönüş yapalım.