
 Control Techniques
 Estun Automation
 CODESYS
 Crevis
 Nexcom / Nexcobot
 Leroy-Somer
 Servo Sistemleri
 AC Sürücü + Motor
 DC Sürücüler
 Akıllı PLC
 Panel PC / IPC
 Uzak I/O
Otomatik Cep Takma ve Dikiş Makinesi Otomasyonu
Hazırlayan: ONX Control mühendislik ekibi · Son güncelleme:
Kısa tanım
Otomatik cep takma makinesi, kot pantolonun arka cebini, çakmak cebini, kargo pantolonun körüklü cebini ya da sweatshirt'ün kanguru cebini operatörün elle dikmesine gerek kalmadan takan makinedir. Cep kumaşı bir kalıpla katlanır, kalıp cebi pantolon paneli üzerinde doğru yere taşır, dikiş kafası X-Y servo eksenlerle cebin çevresini programlanmış dikiş yolunda diker, iplik kesilir ve dikilen parça istifleyiciye bırakılır. ONX Control bu makinelerin kontrolünü CODESYS, EtherCAT servo sürücüler ve panel PC üzerinde çalışan operatör arayüzüyle kurar.
Nasıl çalışır?
Bir cep takma çevrimi şöyle ilerler: operatör pantolon panelini masaya, cep kumaşını kalıbın üzerine yerleştirir ve pedala basar. Katlama valfleri (ön, yan ve köşe katlayıcılar) cep kenarlarını kalıbın etrafına kıvırır; iç ve dış kalıp cebi sıkıştırarak panel üzerindeki dikiş konumuna taşır, vakum ve baskı ayağı kumaşı sabitler. Burada katlamanın sırası ve zamanlaması cebin düzgün çıkmasını belirler; her valf bir önceki adımın sensörle doğrulanmasını bekler.
Dikiş sırasında kumaşı tutan kalıp ya da dikiş kafası X ve Y servo eksenleriyle dikiş yolunu izler. Yol, cep modeline ait şablondan gelir: düz kenarlar, köşe dönüşleri, cep ağzındaki punteriz (bartack) ve dekoratif desenler. Dikiş makinesinin ana mili (iğne) ile X-Y hareketi senkron olmalıdır: iğne kumaşın içindeyken eksenler durur ya da çok yavaşlar, iğne yukarıdayken bir sonraki batış noktasına gider. Bu yüzden eksen hareketi ana milin açısına göre elektronik dişli ya da kamla bağlanır; batış aralığı (dikiş boyu) hızdan bağımsız sabit kalır.
Dikiş bitince iplik kesme ve iğne havası çalışır, kalıp açılır, istifleyici dikilen paneli alıp yığına bırakır ve sıkıştırır. Makine iplik kopmasını, kumaş bitmesini, basınç düşüşünü ve güvenlik sensörlerini sürekli izler; iplik koptuğunda dikiş yolunda nerede kalındığı saklanır ve operatör ipliği taktıktan sonra aynı noktadan devam edilir. Farklı cep modelleri, ölçüler ve dikiş desenleri reçete olarak saklanır; model değişimi ekrandan yapılır.
-
1
Yerleştirme
Operatör panel ve cep kumaşını yerleştirir; pedal ya da start butonu çevrimi başlatır.
-
2
Katlama ve taşıma
Katlama valfleri cep kenarlarını kalıba kıvırır, kalıp cebi panel üzerindeki konumuna taşır.
-
3
X-Y dikiş
Servo eksenler şablondaki dikiş yolunu ana milin açısına senkron izler; köşe ve punteriz programdan gelir.
-
4
Kesme ve istifleme
İplik kesilir, kalıp açılır, istifleyici dikilen paneli yığına bırakır.
Kritik parametreler
| Parametre | Neden önemli? | Tipik aralık / ONX saha verisi |
|---|---|---|
| Çevrim süresi (adet / saat) | Dikiş yolunun uzunluğu, dikiş hızı, katlama ve istifleme süreleriyle birlikte vardiya kapasitesini belirler. | Proje bazında belirlenir |
| Dikiş boyu ve ana mil senkronu | Batış aralığının hızdan bağımsız sabit kalması için X-Y hareketi iğne açısına bağlanır; iğne kumaştayken eksen hareketi sınırlanır. | Proje bazında belirlenir |
| Köşe ve punteriz yolu | Köşede hızın düşürülmesi ve punteriz desenleri cebin görünümünü ve dayanımını belirler. | Proje bazında belirlenir |
| Kalıp ve katlama sırası | Her cep modeli için kalıp ölçüsü, valf sırası ve bekleme süreleri; sensör doğrulamasıyla çalışır. | Proje bazında belirlenir |
| Kumaş tipi | Denim kalınlığı, esneme ve kat sayısı baskı ayağı kuvvetini, vakumu ve dikiş hızını etkiler. | Proje bazında belirlenir |
| Model ve reçete sayısı | Cep şekli, ölçü ve desen kombinasyonları; reçete yönetimi ve model değişim süresi buna göre tasarlanır. | Proje bazında belirlenir |
ONX mimarisi
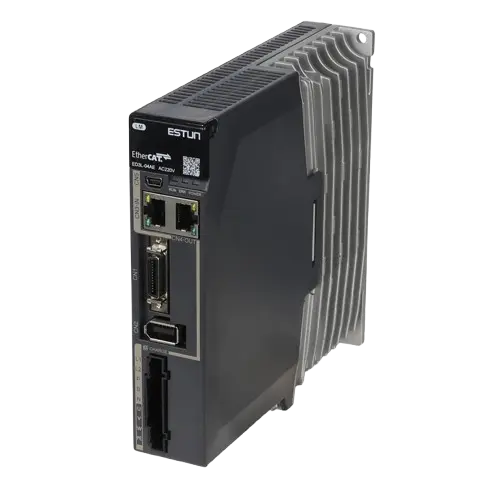
ONX mimarisinde makine kontrolü kompakt bir endüstriyel PC (Nexcom NISE serisi) üzerinde çalışan CODESYS ile kurulur. X ve Y dikiş eksenleri EtherCAT servo sürücülerle (Estun ED3L), yardımcı eksenler step sürücülerle sürülür; katlama, kalıp, vakum, iplik kesme ve istifleme valfleri ile sensörler Crevis EtherCAT I/O modüllerine bağlanır. Dikiş yolu ve senkron hareket aynı EtherCAT çevriminde hesaplanır.
Operatör arayüzü ayrı bir panel PC üzerinde çalışan, CODESYS'e ağ üzerinden bağlanan bir uygulamadır: cep modelleri, dikiş şablonları, sayaçlar ve alarm geçmişi buradan yönetilir. Servis için uzak masaüstü erişimi vardır; kontrol bilgisayarının disk görüntüsü korunarak sahada yazılım güncellemesi güvenli biçimde yapılır.

CODESYS ve X Motion
Dikiş yolu, ana mil senkronu, katlama sırası ve reçeteler.

Endüstriyel PC
CODESYS'in çalıştığı kompakt endüstriyel PC ve operatör arayüzü için panel PC.

Servo motor ve boyutlandırma
Kalıp kütlesi ve dikiş yolundaki ivmelere göre düşük ataletli motor seçimi.

Uzak I/O
Katlama ve kalıp valfleri, vakum, iplik kesme, istifleme ve güvenlik sensörleri için EtherCAT I/O.
Saha referansı
ONX Control 2021'den bu yana bir dikiş otomasyonu makine üreticisinin arka cep, çakmak cep, körüklü cep, kanguru cep, bornoz cebi, kemer ve J dikiş makinelerinin kontrolünü yapıyor. Makineler Türkiye'deki konfeksiyon atölyelerinin yanı sıra 2026'da Pakistan'a da kuruldu.
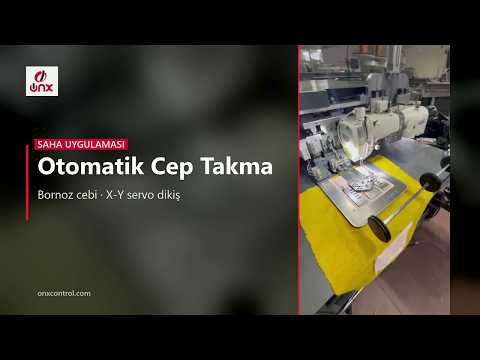
Bu makinelerde kontrol kompakt endüstriyel PC üzerinde CODESYS, X-Y dikiş eksenlerinde Estun ED3L EtherCAT servo sürücüler, katlama ve istifleme için Crevis I/O modülleriyle çalışıyor; operatör arayüzü panel PC üzerinde. Aşağıdaki videolarda bu makinelerden saha görüntüleri var.

Retrofit senaryosu
Eski cep takma makinelerinde sık görülen tablo; üretimi durmuş bir kontrol kartı, yalnızca makine üreticisinin değiştirebildiği dikiş şablonları, step motorlarda adım kaçırma yüzünden kayan dikiş ve iplik koptuğunda baştan başlamak zorunda kalan bir çevrimdir. Retrofit'te kalıplar ve mekanik korunur; X-Y eksenleri EtherCAT servolara, kontrol CODESYS'e taşınır ve şablonlar operatör ekranından düzenlenebilir hale gelir.
- Mevcut kalıpların, valf ve sensör listesinin çıkarılması
- X-Y eksenlerinin dikiş yolu ivmesine göre servo boyutlandırması
- Dikiş şablonlarının yeni sisteme aktarılması ve ana mil senkronunun kurulması
- İplik kopmasında kalınan noktadan devam ve alarm kaydı
- Örnek panellerle dikiş kalitesi ve çevrim süresi doğrulaması
Sık sorulan sorular
Otomatik cep takma makinesi hangi cepleri dikebilir?
Kalıp ve şablon değiştirilerek kot pantolon arka cebi, çakmak cep, kargo pantolonun körüklü cebi, sweatshirt kanguru cebi ve bornoz cebi gibi modeller aynı kontrol altyapısıyla dikilir. Her model için kalıp ölçüsü, katlama sırası ve dikiş yolu ayrı reçetede tutulur.
Dikiş boyu makine hızlandığında neden bozulmaz?
X-Y eksenleri dikiş makinesinin ana miline, yani iğnenin açısına bağlıdır. Ana mil hızlandığında eksenler de aynı oranda hızlanır; iğne kumaştayken hareket sınırlanır. Böylece iki batış arasındaki mesafe hızdan bağımsız kalır.
Step motor yerine servo kullanmanın faydası nedir?
Servo motor konumunu enkoderle doğrular; yük arttığında adım kaçırıp dikiş yolunu kaydırmaz. Köşelerde ve punterizlerde daha yüksek ivme kullanılabilir, kalın denim katlarında da konum hatası oluşmaz.
İplik koptuğunda ne olur?
İplik kopma sensörü makineyi durdurur ve dikiş yolunda kalınan nokta saklanır. Operatör ipliği taktıktan sonra makine aynı noktadan dikişe devam eder; parça fire olmaz.
Teklif için hangi bilgiler gerekir?
Makine tipi ve dikilecek cep modelleri, eksen sayısı ve stroklar, hedef adet/saat, kullanılan dikiş kafası ve mevcut kontrol sistemi bilgisi ön değerlendirme için yeterlidir.
Dikiş otomasyonu makinenizi mühendislerimizle konuşun
Cep modellerinizi, eksen yapınızı ve kapasite hedefinizi paylaşın; servo boyutlandırma ve kontrol mimarisi önerisiyle dönüş yapalım.